واجه مدير إنتاج في مصنع مكونات معدنية متوسط الحجم مؤخرًا مشكلة تواجهها العديد من طوابق المتاجر عندما تنتقل من التصنيع إلى التشكيل على البارد. وكانت الشركة قد فازت بعقد لتصنيع فلنجة صغيرة عالية القوة يبلغ قطرها الخارجي 22 ملم تقريبًا، وكان معدل الإنتاج المستهدف 180 قطعة في الدقيقة. لم تتمكن الصحافة الهيدروليكية الموجودة من مواكبة ذلك. كان وقت الدورة طويلاً للغاية، وكانت الخردة تتصاعد، وتباينت صلابة الأجزاء من دفعة إلى أخرى. من الواضح أن المصنع يحتاج إلى آلة تشكيل على البارد، وليس آلة ختم أخرى للأغراض العامة.
هذا الوضع ليس غير عادي. يؤدي التشكيل على البارد إلى إعادة تشكيل المعدن عند درجة الحرارة المحيطة، مما يعني أن المادة تصبح أكثر صلابة بدلاً من تسخينها. والنتيجة هي جزء على شكل شبه شبكي يتمتع بقوة ممتازة وسطح أملس، ولكن يجب اختيار الآلة التي تقوم بهذا العمل بعناية. تحدد الحمولة والسكتة الدماغية وصلابة الإطار وشكل منحنى القوة ما إذا كانت العملية ستسير بسلاسة لسنوات أو ستفشل في غضون أشهر. تتناول هذه المقالة ما تفعله آلة التشكيل على البارد فعليًا، والمواصفات الأكثر أهمية، وأين تكمن المخاطر الخفية، وكيفية تقييم المورد قبل تقديم الطلب.
آلة التشكيل على البارد عبارة عن مكبس ميكانيكي عالي القوة يعيد تشكيل المعدن عند درجة الحرارة المحيطة. تقع قطعة العمل بين القالب والخرم، وتقوم المكبس بدفع الثقب إلى داخل المادة. ينتج المعدن ويتدفق إلى تجويف القالب، ويأخذ شكل الأدوات. على عكس الطرق الساخن، فإن التشكيل على البارد لا يسخن قطعة العمل، لذلك يحدث التشوه من خلال تصلب العمل بدلاً من إعادة البلورة.
ومن الناحية العملية، يؤدي هذا إلى العديد من النتائج القابلة للقياس. استخدام المواد مرتفع. غالبًا ما يتطلب الجزء المُشكل على البارد 5 بالمائة فقط أو أقل من الخردة، مقارنة بـ 20 إلى 30 بالمائة للتصنيع من مخزون القضبان. يكون تشطيب السطح لامعًا وخاليًا من الترسبات وعادةً ما يكون جاهزًا للطلاء أو الطلاء دون تحضير إضافي. تتحسن الخواص الميكانيكية لأن تصلب الإجهاد يزيد من قوة الخضوع والصلابة، وهذا هو السبب في أن العديد من أدوات التثبيت والأجزاء الهيكلية الهامة للسلامة يتم تشكيلها على البارد. سرعة الإنتاج عالية أيضًا، مع آلة التشكيل على البارد القادرة على تشغيل 150 إلى 300 قطعة في الدقيقة اعتمادًا على هندسة الأجزاء وتصميم المكبس.
يمكن أن تكون المصطلحات في السوق مربكة. يطلق بعض الموردين على هذه الآلات مكابس الحدادة الباردة، أو آلات المعالجة الباردة، أو آلات التشكيل الباردة. غالبًا ما يتم استخدام عبارة آلة الضغط على البارد بالتبادل مع آلة التشكيل على البارد، ولكن هناك اختلافات دقيقة. يركز العنوان البارد على عمليات الخلط أو التوجيه لتشكيل رأس السحابات. يغطي التشكيل على البارد نطاقًا أوسع من التشوه، بما في ذلك البثق والعملة المعدنية. قبل اتخاذ قرار الشراء، من المفيد أن نفهم ما الذي يحدد أ آلة الصحافة تزوير الباردة وكيف يختلف عن مكبس الختم القياسي.
إن فئة الماكينات الأكثر صلة بعملية التشكيل على البارد ذات الحمولة العالية والدقة العالية هي مكبس الحدادة على البارد من النوع التبديلي. تنتج وصلة التبديل منحنى قوة يزداد بشكل حاد بالقرب من الجزء السفلي من الشوط، مما يمنح المشغل فترة سكون قصيرة حيث يكون لدى المادة وقت لملء القالب تحت أقصى ضغط. هذا هو بالضبط ما يتطلبه التشكيل على البارد، ولهذا السبب يتم إنشاء معظم خطوط التشكيل على البارد حول مكابس تبديل بدلاً من مكابس الكرنك العادية.
تقوم آلة التشكيل على البارد بتحويل الطاقة الدورانية من المحرك إلى شوط واحد يتم التحكم فيه بقوة عالية. يقوم العمود المرفقي بتشغيل قضيب التوصيل ووصلة التبديل. عندما يدور الكرنك، تبدأ روابط التبديل في الاستقامة. بالقرب من الجزء السفلي من الحد، تكون الروابط محاذية تقريبًا، وتصبح الميزة الميكانيكية عالية جدًا. يتيح ذلك للضغط إطلاق دفعة من القوة يمكن أن تصل إلى مئات الأطنان بينما تتحرك الشريحة لمسافة قصيرة فقط.
المكونات الرئيسية لآلة التشكيل على البارد هي الإطار، الذي يوفر الصلابة الهيكلية التي تحافظ على محاذاة الشريحة؛ الشريحة التي تحمل اللكمة. وصلة التبديل أو المفصل المفصلي، الذي يضخم قوة الإدخال؛ دولاب الموازنة، الذي يخزن الطاقة ويحافظ على تحرك الماكينة بسلاسة خلال الدورة؛ القابض والفرامل، اللذان يبدأان ويوقفان الانزلاق بأمان؛ نظام القاذف، الذي يزيل الجزء النهائي من القالب بعد كل ضربة؛ وأسطوانات الموازنة التي تقلل الصدمات وتساعد في الحفاظ على حركة الانزلاق الدقيقة.
تتكون عملية التشكيل نفسها من عدة مراحل، وغالبًا ما يتم التعامل معها في آلة واحدة ذات محطات متعددة. يبدأ التسلسل بالتغذية، حيث يتم تقويم مخزون الملف أو القضيب، وتقطيعه حسب الطول، ونقله إلى محطة القالب الأولى. ثم يحدث الانزعاج عندما يضغط المثقاب على الفراغ وتتدفق المادة إلى الخارج لتشكل رأسًا أو شفة. في عملية البثق، يتم دفع المادة الفارغة عبر قالب، مما يؤدي إلى تقليل المقطع العرضي أو تشكيل عمود. تطبق عملية القطع تشوهًا نهائيًا بالضغط العالي مما يعيد الجزء إلى شكله وأبعاده النهائية. وأخيرًا، يقوم القذف بدفع الجزء النهائي خارج القالب ويحمله إلى الخطوة التالية في الخط.
الفرق الرئيسي بين مكبس التبديل ومكبس الكرنك البسيط هو منحنى القوة. عند الضغط على الكرنك، تنخفض القوة عندما تقترب الشريحة من المركز الميت السفلي. عند الضغط على زر التبديل، ترتفع القوة بشكل حاد بالقرب من القاع. وهذا يعني أن مكبس التبديل ينتج ضغطًا فعليًا أعلى عند النقطة التي يتم فيها إغلاق القالب، وهو بالضبط المكان الذي يحتاج إليه التشكيل على البارد.
على سبيل المثال، فكر في عملية تشكيل على البارد تنتج فراغًا مقاس 22 مم. قد تنتج مكبس تبديل يبلغ وزنه 400 طن 380 طنًا من القوة الفعلية عند موضع يبلغ 3 مم فوق المركز الميت السفلي، في حين أن مكبس الكرنك الذي يبلغ وزنه 400 طن قد ينتج 280 طنًا فقط في نفس الموضع. تكون هذه الفجوة مهمة عندما تقوم بتشكيل مواد أكثر صلابة أو تحاول تحقيق تعبئة كاملة للقالب دون حدوث تشققات داخلية.
تساعد أنظمة التصنيف المتعددة المشترين على فهم الآلات المتوفرة في السوق. الفروق الأكثر فائدة هي آلية القيادة، وبناء الإطار، واتصال الشريحة.
إن مكبس التبديل هو المعيار القياسي للتشكيل على البارد عالي الحمولة. توفر وصلاتها قوة عالية في الجزء السفلي من الشوط وشوط عمل قصير، مما يجعلها مثالية لعمليات البثق والعملات والتشطيب. كما أنها مدمجة الحجم، لذا غالبًا ما يكون لضغط التبديل الذي يبلغ وزنه 260 طنًا مساحة أصغر من مكبس الكرنك الذي يبلغ وزنه 315 طنًا والذي يتمتع بنفس قدرة التشكيل.
تعد مكابس الكرنك الميكانيكية أبسط وأسرع، مما يجعلها مفيدة للضغط السطحي أو التوجيه عندما لا تكون هندسة الأجزاء معقدة للغاية. ومع ذلك، فإن منحنى قوتها أقل ملاءمة لعمليات البثق العميق أو عمليات التشوه العالية. إذا اخترت مكبس الكرنك للتشكيل على البارد، فيجب عليك التحقق من أن القوة المتاحة بالقرب من المركز الميت السفلي كافية لتسلسل التشكيل بأكمله.
تتيح مكابس الإطار المفتوح، والتي تسمى أحيانًا مكابس الإطار C، سهولة الوصول إلى منطقة القالب وهي مناسبة تمامًا للأجزاء الصغيرة وتغييرات القالب السريعة. توفر مكابس الإطار المغلق، والتي تسمى أيضًا مكابس الجانب المستقيم، صلابة أعلى ومحاذاة أفضل للشريحة. يصبح هذا التمييز أمرًا بالغ الأهمية عندما يكون حمل التشكيل بعيدًا عن المركز أو عندما يتطلب الجزء تفاوتات شديدة للغاية. بالنسبة للتشكيل على البارد، عادةً ما يكون مكبس الإطار المغلق هو الخيار الأكثر أمانًا لأن الإطار لا يتمدد كثيرًا تحت الحمل، وتبقى الشريحة متوازية عبر وجه القالب.
يؤثر عدد نقاط اتصال الشرائح على كيفية توزيع الضغط للحمل. تعتبر المكابس ذات النقطة الواحدة كافية للأجزاء المتماثلة التي تتمركز على الطاولة. تعمل الضغطات ذات النقاط المزدوجة على توزيع الحمل عبر نقطتي اتصال، مما يقلل من خطر إمالة الشريحة. بالنسبة للتشكيل على البارد، حيث تكون الأحمال البعيدة عن المركز شائعة، يعمل الضغط ذو النقطة المزدوجة على تحسين التوازي وإطالة عمر القالب.
| التكوين | القوة بالقرب من BDC | السرعة النموذجية | أفضل استخدام | المقايضة |
|---|---|---|---|---|
| تبديل النوع | عالية | 30 إلى 60 جزء في المليون | تزوير الباردة، البثق، سك | السكتة الدماغية أقصر، والربط أكثر تعقيدا |
| نوع كرنك | معتدل | 60 إلى 150 جزء في المليون | عنوان ضحل، مزعج | قوة أقل بالقرب من أسفل السكتة الدماغية |
| إطار مفتوح | معتدل | نطاق واسع | أجزاء صغيرة، تغييرات سريعة في القالب | صلابة أقل، مزيد من الانحراف |
| إطار مغلق | مستقر | نطاق واسع | عالية-precision, high-tonnage work | عاليةer cost, less die area access |
| نقطة واحدة | تحميل مركزي | يختلف | أجزاء متناظرة | قم بإمالة الشريحة تحت الحمل خارج المركز |
| نقطة مزدوجة | حمولة متوازنة | يختلف | أجزاء خارج المركز أو متعددة المحطات | أكثر تعقيدا، وتكلفة أعلى |
يمكن أن تكون قائمة المعلمات التقنية الموجودة في ورقة بيانات الجهاز هائلة. المواصفات التالية هي الأكثر أهمية في عملية التشكيل على البارد، وتؤثر كل واحدة منها على قدرة الماكينة على التعامل مع الأجزاء الخاصة بك، والقوالب، وأهداف الإنتاج الخاصة بك.
الحمولة المقدرة هي القوة القصوى التي توفرها الصحافة على مسافة محددة فوق المركز الميت السفلي. عند ضغطة التبديل، تكون نافذة العمل ضيقة، لذا تحتاج إلى التحقق من أن القوة المطلوبة للجزء الخاص بك تقع داخل تلك النافذة. إذا كان الجزء يحتاج إلى 200 طن من القوة عند ارتفاع 5 مم فوق BDC، فإن مكبس 315 طنًا مع معدل قوة يبلغ 2 مم فقط قد لا يوفر ضغطًا كافيًا في اللحظة المناسبة.
يحدد طول السكتة الدماغية مدى انتقال الشريحة. يمكن إجراء التشكيل على البارد بضربة عمل قصيرة لأن المادة تتدفق لمسافة محدودة فقط، ولكن الأدوات تحتاج أيضًا إلى مساحة للتحميل والتشكيل والإخراج. قم بقياس الشوط الإجمالي ومقارنته بارتفاع القالب ومتطلبات إزالة الأجزاء.
يمنحك تعديل الشريحة مرونة رأسية لتشغيل قوالب مختلفة. ارتفاع الإغلاق هو المسافة من السرير إلى الشريحة الموجودة أسفل السكتة الدماغية. إذا كان ارتفاع الإغلاق صغيرًا جدًا، فلن يتناسب القالب. إذا كانت كبيرة جدًا، فلن تطبق المكبس القوة الكاملة الموضحة على لوحة الاسم الخاصة بها. يجب التحقق من كلا الرقمين مقابل أبعاد القالب قبل التوقيع على أمر الشراء.
السرعة is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
تحدد منطقة السرير والشريحة الحد الأقصى لبصمة القالب. يمكن أن تكون قوالب التشكيل على البارد كبيرة عندما تشتمل على محطات متعددة. تأكد من أن المكبس يحتوي على مساحة طاولة كافية لقبول قالبك ونظام نقل الأجزاء وأي وسائل حماية مطلوبة.
تتطلب العديد من عمليات التشكيل على البارد قاذفًا قويًا لدفع الجزء النهائي خارج القالب. إذا كانت قوة القاذف منخفضة جدًا أو كانت السكتة الدماغية قصيرة جدًا، فقد يظل الجزء عالقًا في القالب، مما يتسبب في توقف العمل وربما إتلاف الأدوات. اطلب من الشركة المصنعة معرفة قوة القاذف المقدرة وتأكد من مطابقتها لهندسة الجزء الخاص بك.
يؤثر انحراف الإطار تحت الحمل الكامل بشكل مباشر على دقة الأجزاء وعمر الأدوات. اسأل الشركة المصنعة عن قيمة الانحراف عند الحمولة المقدرة. عادةً ما تنحرف مكبس الإطار المغلق بشكل أقل من مكبس الإطار المفتوح، ولهذا السبب يتطلب التشكيل على البارد عالي الدقة عادةً تصميم الإطار المغلق.
بالنسبة للأجزاء الصغيرة إلى المتوسطة المطروقة على البارد، توفر مكبس التبديل بوزن 260 طنًا توازنًا معقولًا بين البصمة المدمجة وقوة التشكيل المفيدة. يمكن للآلة في هذه الفئة أن تدعم مجموعة واسعة من الأجزاء القياسية دون إهدار الطاقة على إطار كبير الحجم.
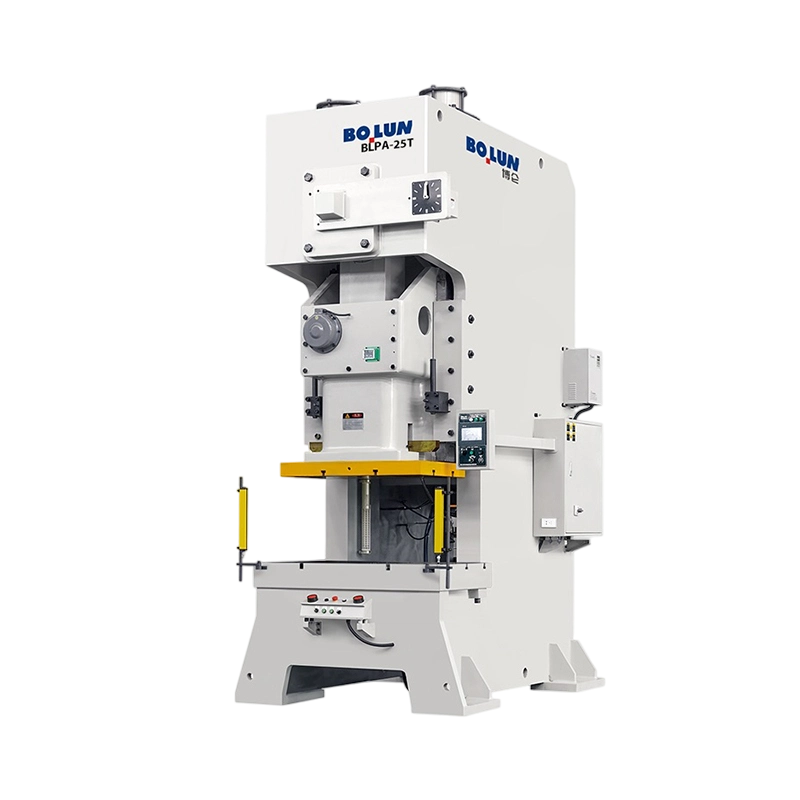
 مكبس الحدادة على البارد بقدرة 260 طنًا للأجزاء الصغيرة الدقيقة توفر هذه المكبسة المدمجة بوزن 260 طن قدرة اسمية تبلغ 2600 كيلو نيوتن، وسرعة متغيرة تصل إلى 50 دورة في الدقيقة، وطاولة عمل مقاس 500 × 600 مم، مما يجعلها مناسبة للتزوير البارد الدقيق عالي السرعة للإلكترونيات الصغيرة ومكونات الأجهزة. عرض المنتج →
تحدد المادة المراد تشكيلها على البارد متطلبات الحمولة، وتصميم الأدوات، وعدد مراحل التشكيل. يعمل التشكيل على البارد بشكل أفضل على المعادن اللينة التي يمكن أن تتشوه دون أن تتشقق. المواد الأكثر شيوعًا هي الفولاذ منخفض الكربون مثل AISI 1010 و1018، والفولاذ متوسط الكربون مثل AISI 1035 و1045، وسبائك الفولاذ مثل AISI 8620 و4140، والفولاذ المقاوم للصدأ مثل 304 و316، وسبائك الألومنيوم مثل 6061 و6063، وسبائك النحاس بما في ذلك النحاس والبرونز الفوسفوري، وبعض سبائك التيتانيوم.
الخاصية الرئيسية للمادة هي الليونة، وعادةً ما يتم قياسها عن طريق الاستطالة أو تقليل المساحة. إذا كانت المادة ذات ليونة منخفضة، فقد يتشقق الجزء أثناء شوط التشكيل. تتطلب المواد الأكثر صلابة المزيد من القوة، مما يدفع الماكينة إلى الاقتراب من حمولتها المقدرة. معدل تصلب العمل مهم أيضًا لأن المادة التي تتصلب بسرعة قد تحتاج إلى خطوة التلدين بين مراحل التشكيل.
| مادة | تطبيق نموذجي | استطالة | صعوبة التشكيل | ملاحظات |
|---|---|---|---|---|
| فولاذ منخفض الكربون | السحابات والأقواس | 25-45% | سهل | قوة منخفضة، ليونة عالية |
| فولاذ متوسط الكربون | الأجزاء الهيكلية | 15-25% | معتدل | عاليةer force, careful die design |
| غير القابل للصدأ 304 | أجزاء مقاومة للتآكل | 40-50% | معتدل | العمل يصلب بسرعة، وارتفاع الحمولة |
| الألومنيوم 6061 | مكونات خفيفة الوزن | 12-20% | معتدل | التشحيم أمر بالغ الأهمية، وانخفاض الحمولة |
| النحاس CuZn37 | المحطات الكهربائية | 15-30% | سهل | قابلية تشكيل ممتازة، تقلل من تآكل الأدوات |
| التيتانيوم الصف 2 | أجزاء الفضاء الجوي | 20-25% | صعب | عالية tonnage, tooling life risk |
قبل الانتهاء من اختيار المادة، اطلب من مصمم القالب الخاص بك التأكد من أنه يمكن إنتاج الجزء ضمن الحمولة والسكتة الدماغية المحددة للآلة. ومن الجدير أيضًا التحقق من أن قوة إنتاج المادة لا تتجاوز الحد العملي للصحافة التي تفكر فيها.
توفر آلات التشكيل على البارد مجموعة محددة من الفوائد التي تجعلها جذابة للإنتاج بكميات كبيرة. يساعدك فهم هذه الفوائد على تبرير الاستثمار لفريق العمليات لديك والقسم المالي لديك.
التشكيل على البارد ليس الحل المناسب لكل جزء، والتغاضي عن حدوده يمكن أن يؤدي إلى فشل مكلف. يجب أن تكون المخاطر التالية جزءًا من تقييمك قبل الالتزام بالجهاز.
يمكن التحكم في هذه المخاطر عند اختيار آلة ذات سعة وصلابة كافية. إحدى أفضل الطرق لحماية استثمارك هي حساب قوة التشكيل بدقة ثم شراء مكبس بهامش سعة مدمج.
يجب أن تبدأ عملية اتخاذ القرار بالجزء وليس بالآلة. بمجرد معرفة هندسة الأجزاء والمواد ومعدل الإنتاج المطلوب، يمكنك العمل من خلال تسلسل منطقي من الاختيارات.
احسب القوة اللازمة لتبريد الجزء المحدد الخاص بك قبل مقارنة الآلات. استخدم حساب قوة التشكيل بناءً على المادة والمقطع العرضي والاحتكاك. اسأل مورد القالب الخاص بك عن تقدير أيضًا. ثم اختر مكبسًا يمنحك حمولة أكبر بنسبة 15 إلى 20 بالمائة على الأقل من المتطلبات المحسوبة.
بالنسبة للبثق، والعملة المعدنية، والتشكيل البارد عالي التشوه، فإن مكبس التبديل هو الأفضل. إذا كنت تقوم بضغط سطحي فقط، فقد تعمل مكبس الكرنك، لكنك لا تزال بحاجة إلى التأكد من أن القوة المتاحة بالقرب من المركز الميت السفلي كافية.
من الأخطاء الشائعة شراء أكبر مكبس حمولة يمكنك تحمله. تحتوي المطابع الأكبر حجمًا على أسرة أكبر واستهلاك أعلى للطاقة ودورات أبطأ. قد تكون الآلة التي يبلغ وزنها 260 طنًا أكثر إنتاجية من الآلة التي يبلغ وزنها 850 طنًا للأجزاء الصغيرة، وذلك ببساطة لأنها أسهل في التشغيل الآلي وأسرع في الدوران.
لا تعتمد على الحد الأقصى لتصنيف الحمولة وحده. اطلب من الشركة المصنعة منحنى القوة الذي يوضح مقدار القوة المتوفرة على مسافات مختلفة فوق المركز الميت السفلي. سيخبرك هذا ما إذا كانت الصحافة يمكنها التعامل مع متطلبات تعبئة القالب المحددة الخاصة بك.
يجب أن يتم تصميم المثقاب والقالب للتعامل مع المادة والتشوه المطلوب. إذا كنت تقوم بتشكيل فولاذ عالي القوة، فاطلب آلة ذات سرعة انزلاق قابلة للتعديل وإطار صلب. تحقق مما إذا كانت الأدلة المنزلقة صلبة وقابلة للاستبدال، وما إذا كان نظام التشحيم يغطي جميع نقاط التآكل العميقة التشكيل.
غالبًا ما تحتاج الأجزاء المشكلة على البارد إلى واجهات أدوات مخصصة، وأنظمة طرد، وآليات تغذية. يجب أن تكون الشركة المصنعة قادرة على استيعاب الأبعاد غير القياسية ومتطلبات العملية. قد لا يتناسب المورد الذي يقدم النماذج القياسية فقط مع تخطيط خط الإنتاج الخاص بك أو خطط الأتمتة الخاصة بك.
من أجل التشكيل متعدد المراحل والإنتاج متعدد الاستخدامات، يوفر مكبس التبديل بوزن 400 طن شوطًا متوازنًا وقدرة أعلى على التشوه. يعد هذا حلاً وسطًا مفيدًا للنباتات التي تنتج مزيجًا من الأحجام وتحتاج إلى آلة يمكنها التعامل مع عمليات التشكيل الضحلة والعميقة.
 مكبس الحدادة على البارد بقدرة 400 طن مع شوط متوازن توفر مكبس التبديل بوزن 400 طن قدرة تبلغ 4000 كيلو نيوتن وضربات قابلة للتعديل تبلغ 160 أو 180 مم، وهي مثالية للعمليات متعددة المراحل مثل التزوير والعملة المعدنية على طاولة عمل مقاس 550 × 660 مم، مع تعديل الشريحة الكهربائية للإعداد. عرض المنتج →
بالنسبة للأعمال الشاقة ذات القوة الصناعية، توفر مكبس التبديل بوزن 850 طنًا أعلى حمولة في فئتها وتناسب الأجزاء التي تتطلب تشوهًا كبيرًا على مقطع عرضي كبير. عادةً ما يتم اختيار الآلات في هذا النطاق للمكونات الهيكلية كبيرة الحجم والمثبتات الكبيرة.
 مكبس تبديل عالي التحمل بوزن 850 طنًا لتشكيل الأحمال العالية تتميز هذه المكبس عالي التحمل بوزن 850 طن بإطار صلب، وطاولة عمل مقاس 600 × 700 مم، وشوط ضغط 8 مم، وهي مناسبة لقطع غيار السيارات والآلات المطلوبة، مع تشحيم متكامل وأمان كهروضوئي. عرض المنتج →
إن آلة التشكيل على البارد هي استثمار رأسمالي يجب أن يخدم مصنعك لمدة خمسة عشر إلى عشرين عامًا. إن المواصفات الفنية مهمة، ولكن قدرة المورد على دعم الماكينة طوال عمرها الافتراضي لها نفس القدر من الأهمية.
اسأل عن انحراف الإطار وتوازي الشريحة ومواصفات الخلوص. اطلب شهادات اختبار الحمل وشهادات المواد للإطار والعمود المرفقي وروابط التبديل. التحقق من قدرة الشركة المصنعة على التصنيع والتجميع. يمكن للمورد الذي لديه نظام إنتاج داخلي أن يتحكم في الجودة بشكل أفضل من الشركة التجارية التي تقوم ببساطة بتجميع المكونات الخارجية. تعتمد المشورة الفنية التي تتلقاها قبل الشراء والاستجابة التي تتلقاها بعد العطل على نفس الفريق الهندسي في الشركة المصنعة للصحافة .
تأكيد مخزون قطع الغيار والمهل الزمنية. إذا تعطل جزء مهم وكان عليك الانتظار ستة أسابيع لاستبداله، فسيتوقف خط الإنتاج الخاص بك. اسأل عن شروط الضمان، ودعم التثبيت، وتدريب المشغلين، وجداول الصيانة الوقائية. تأكد من أن الشركة المصنعة يمكنها التعامل مع الأدوات غير القياسية أو خيارات المحرك أو أنظمة التغذية الآلية. إن المورد الذي يقدم خدمة شاملة بدءًا من التصميم وحتى التثبيت سيوفر لك الوقت والمال عندما تكون الماكينة في منزلك بالفعل.
بمجرد تركيب الماكينة وتشغيلها، يحافظ ضمان الجودة على استقرار إنتاجك. ينتج التشكيل على البارد أجزاء قابلة للتكرار بشكل كبير، لكن قابلية التكرار هذه تعتمد على الأدوات، وتغذية المواد، وحالة الماكينة.
يمكن لآلة التشكيل على البارد التي يتم صيانتها جيدًا والمزودة بأدوات يتم التحكم فيها وتغذية المواد أن توفر عشرات الملايين من الأجزاء كل عقد من الزمن بأقل وقت توقف عن العمل.
إن آلة التشكيل على البارد التي تشتريها اليوم سوف تعمل لعقود من الزمن إذا اخترت المواصفات الصحيحة. ابدأ بالجزء. احسب القوة، وتأكد من السكتة الدماغية، وتحقق من ارتفاع القالب، وتحقق من مساحة الطاولة. ثم انظر إلى ما هو أبعد من ورقة البيانات، حيث يمكنك الاطلاع على صلابة الماكينة، وتصميم وصلة التبديل، وقدرة خدمة المورد. إن مكبس التبديل الذي يبلغ وزنه 400 طن والذي تم تصميمه جيدًا ودعمه جيدًا يستحق أكثر من آلة أكبر يصعب صيانتها. إذا قمت بتقييم آلات التشكيل على البارد بشكل منهجي، فسوف تتجنب أخطاء الشراء الأكثر شيوعًا: شراء حمولة قليلة جدًا، وتجاهل انحراف الإطار، وإغفال أهمية قوة القاذف والوصول إلى القالب. سوف تحافظ المعدات المناسبة على تشغيل أرضية الإنتاج الخاصة بك بسلاسة، مع معدلات خردة أقل وجودة أجزاء أكثر اتساقًا مما يمكنك تحقيقه باستخدام أي طريقة تشكيل أخرى.


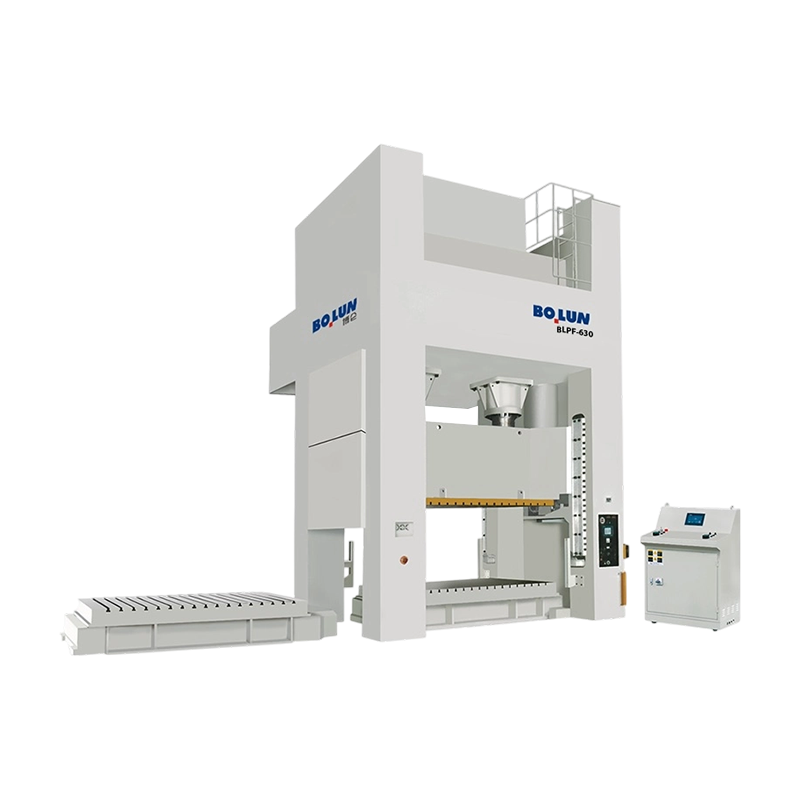
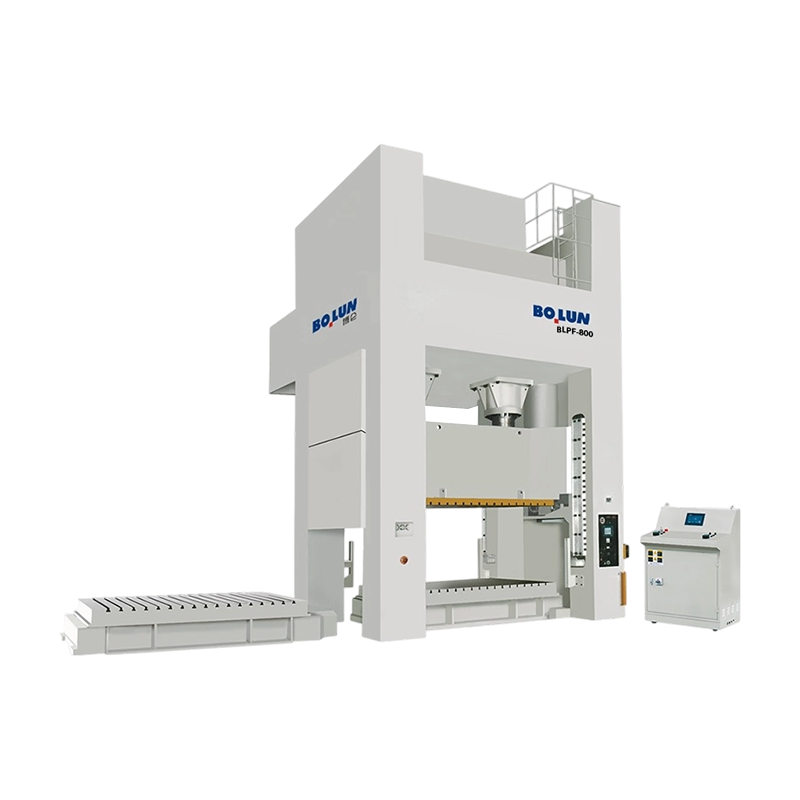
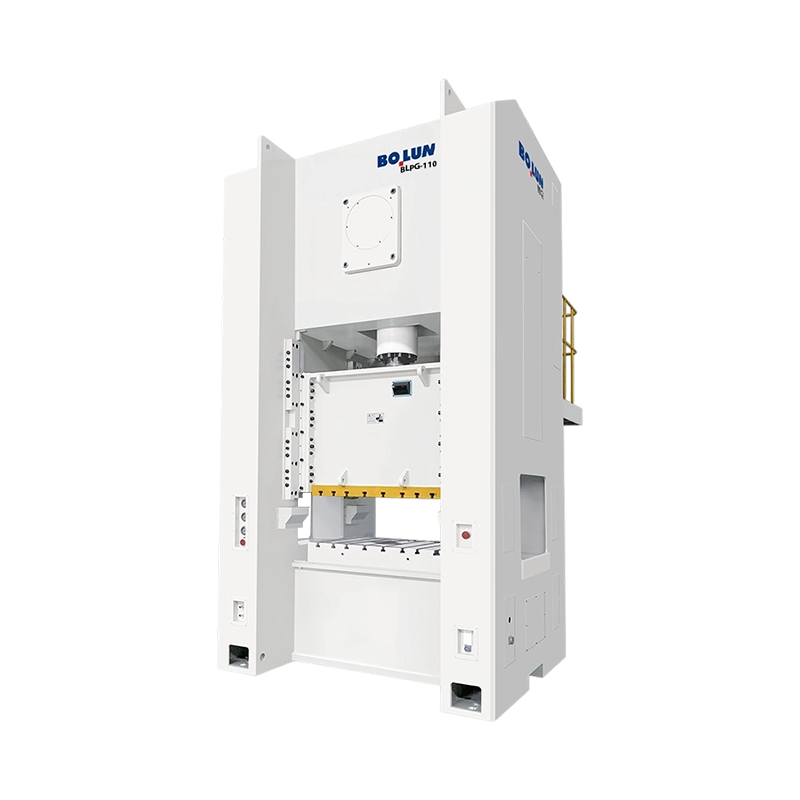
في مجالات تشكيل المعادن، تصنيع الصفائح المعدنية، التقطيع، والتثقيب، تعتبر آلة...
واجهت إحدى الشركات المصنعة لأجهزة التثبيت متوسطة الحجم مؤخرًا مشكلة مألوفة...
الإجابة المختصرة: أي نوع إطار يناسب عملك ان آلة ضغط الطا...
الصحافة ليست فئة آلة واحدة. إنها عائلة من آلات تشكيل المعادن التي يتم تحدي...
غالبًا ما يتلقى المشتري الذي يقارن مكبسًا ذو فجوة مفتوحة بوزن 45 طنًا لخط ...
يمكن لمكبستين أن تحملا لوحة تحمل اسمًا يبلغ وزنها 200 طن، ومع ذلك تنتجان أ...
اتصل بنا

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

رقم 1 طريق لينجيانغ الشرقي، شيارين، مدينة جينتينغ، مدينة شينغتشو، مقاطعة تشجيانغ، الصين
جاهز للبدء؟
Get in Touch

الآن!
تشجيانغ بولون

