واجهت إحدى الشركات المصنعة لأجهزة التثبيت متوسطة الحجم مؤخرًا مشكلة مألوفة: كانت مخارط CNC الخاصة بها تمضغ خلال مخزون القضبان بمعدل ثلاثة كيلوغرامات تقريبًا من الفولاذ المستهلكة لكل كيلوغرام من البراغي المشحونة. قام المصنع بتحويل الترباس السداسي M6 الأكثر شيوعًا إلى آلة ذات رأس بارد، وتغيرت اقتصاديات هذه الآلة بسرعة. قفز استخدام المواد إلى أكثر من 95 بالمائة، وارتفع الإنتاج من حوالي عشرة أجزاء في الدقيقة إلى عدة مئات، وأصبحت البراغي النهائية أقوى لأن عمل التشكيل على البارد أدى إلى تصلب الرأس والساق.
هذه هي الحجة الأساسية لاستخدام آلة المعالجة الباردة: فهي تعيد تشكيل المعدن بدلاً من تقطيعه، وهي تفعل ذلك بدون حرارة، وبسرعة عالية، وبقابلية تكرار ممتازة. تنتج الآلات ذات الرأس البارد البراغي والمسامير والمسامير والدبابيس والمحطات الطرفية ومجموعة واسعة من المكونات الهندسية الصغيرة لأسواق السيارات والكهرباء والأجهزة والبناء. إذا كنت تقوم بتقييم ما إذا كانت هذه الآلة تنتمي إلى المصنع الخاص بك، فإن هذا الدليل يغطي أساسيات العملية، وتكوينات الآلة، وقرارات المواصفات المهمة، ومزالق الشراء التي تحدد ما إذا كان الاستثمار يؤتي ثماره بالفعل.
آلة المعالجة الباردة عبارة عن مكبس لتشكيل المعادن يقوم بتشكيل قضبان السلك إلى أجزاء صلبة في درجة حرارة الغرفة. تقوم الآلة بسحب السلك من الملف، وتسويته، وتغذيته بالطول المحدد، وقطع الفراغ، ثم دفع الفراغ إلى القالب بلكمة واحدة أو أكثر. تقوم كل محطة قالب بقلب المادة أو بثقها حتى يصل الفراغ إلى شكله الهندسي النهائي. كلمة "عنوان" تأتي من التطبيق الأصلي: قلب نهاية مسمار أو برغي فارغ لتشكيل رأس. لا تزال الآلات الحديثة تفعل ذلك، ولكنها أيضًا تقوم بقص المقابس الداخلية وتشكيلها وإخراجها وتقليل السيقان وإنشاء أجزاء معقدة من خلال محطات متعددة في دورة واحدة.
العنوان البارد هو فئة فرعية من تزوير البارد. يغطي الحدادة الباردة أي تشوه بلاستيكي للمعدن تحت درجة حرارة إعادة البلورة؛ يشير العنوان البارد على وجه التحديد إلى تشكيل الأسلاك أو القضبان عالي السرعة ومتعدد المحطات إلى أجزاء صغيرة متماثلة المحور في الغالب. من الناحية العملية، تعتبر آلة المعالجة الباردة بالنسبة للمكونات الصلبة بمثابة مكبس الختم بالنسبة للصفائح المعدنية: فهي أداة إنتاج مخصصة وعالية الكفاءة لهذه المهمة.
الآلات تأتي في عائلتين واسعتين. تقوم الرؤوس الباردة الأفقية، المألوفة في إنتاج المسامير والبراغي، بتغذية السلك على طول المحور الأفقي وهي سريعة للغاية. مكابس التشكيل العمودية على البارد، والتي غالبًا ما يتم تصميمها كمكابس تعمل بالتبديل، تتعامل مع الأسلاك الأثقل والفراغات الأكبر والأجزاء التي تحتاج إلى المزيد من طاقة التشكيل. تقوم كلتا العائلتين بتشويه المواد بالضغط الميكانيكي وتعتمدان على نفس المبادئ المعدنية.
بغض النظر عن العلامة التجارية أو التكوين، تتبع كل عملية عنوان بارد نفس التسلسل:
يبدأ المسمار ذو الغطاء السداسي النموذجي بحجم M6 بسلك 5.5 مم. يتم قطع الفراغ إلى الطول، ثم قلبه في ثلاث قوالب: الأول يشكل الرأس مسبقًا، والثاني يوسعه بالقرب من القطر النهائي، والثالث يصنع السداسي والشطب بينما يشكل المثقب المقبس الداخلي عن طريق البثق الخلفي. يستغرق التسلسل بأكمله بضعة أعشار من الثانية. تنتج الآلات الحديثة ما بين 100 و700 جزء في الدقيقة، مع تشغيل الأجزاء الأخف عند الطرف الأعلى.
العامل المحدد هو التشوه، وليس وقت الدورة. يمكن لكل محطة زيادة مساحة المقطع العرضي للفراغ فقط حتى الآن قبل أن تنثني المادة أو تصلب العمل بما يتجاوز ليونتها. ولهذا السبب يعتمد اختيار الماكينة على إجمالي التشوه وقوة التشكيل المطلوبة أكثر من اعتماده على السرعة القصوى المعلن عنها.
يعتمد العنوان البارد على آليتي تشوه تعملان معًا في كثير من الأحيان في نفس الجزء.
مزعج compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
البثق moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
إن تصلب العمل يحكم إلى أي مدى يمكن أن تصل العملية. كل زيادة في تشوه البلاستيك تزيد من قوة الخضوع وصلابة المعدن. في الفولاذ منخفض الكربون، يمكن أن يصل إجمالي التخفيض إلى 75 إلى 80 بالمائة قبل الحاجة إلى التلدين. في المواد غير القابل للصدأ أو ذات السبائك العالية، يكون الحد أقل بكثير. تحافظ الممارسة الجيدة للتوجيه البارد على الضغط لكل محطة أقل من الليونة المتاحة للمادة، وتتعامل مع صلابة العمل النهائية كميزة تصميمية وليست مجرد حادث. بالنسبة للمثبتات الملولبة، غالبًا ما تكون هذه القوة الإضافية هي بالضبط ما تتطلبه الطباعة.
يحدد التصميم المادي لآلة المعالجة الباردة نطاق الأجزاء التي يمكن تشغيلها اقتصاديًا.
الرؤوس الأفقية هي الآلات الكلاسيكية لصناعة أدوات التثبيت. مسار السلك مستقيم وأفقي، ومكبس التوجيه يتحرك أفقيًا، وتعمل آليات القطع والنقل بمعدلات عالية جدًا. إنهم يتفوقون في الأجزاء الصغيرة: المسامير، والبراغي، والمسامير، والدبابيس القصيرة، والأشكال الهندسية المماثلة. حدودها هي حجم الجزء والكتلة، لأن الفراغات الكبيرة يصبح من الصعب توجيهها والتعامل معها أفقيًا بسرعة.
تقوم المكابس العمودية بمعالجة الأسلاك الثقيلة والأجزاء الأكبر حجمًا. يتحرك المكبس عموديًا بنفس الشكل الهندسي للمكبس التقليدي. نظرًا لأن الإطار يمتص قوى التفاعل بشكل متناظر، فإن الآلات العمودية تحقق محاذاة أفضل للخرم حتى القالب، كما أنها أسهل في التكامل مع الروبوتات، ووحدات التغذية الأوتوماتيكية، والأدوات الثقيلة. يقاوم هيكل الإطار المغلق، والذي يطلق عليه أحيانًا إطار O، الانحراف بشكل أفضل من إطار C المفتوح ويفضل لأعمال التشكيل على البارد ذات الحمولة العالية.
نظام القيادة مهم بقدر أهمية التخطيط. الآلات التي تعمل بالكرنك بسيطة وسريعة وفعالة، مع سرعة انزلاق تتبع منحنى جيبي وتصل إلى ذروة بالقرب من منتصف الشوط. تستخدم الآلات التي تعمل بالتبديل رابطًا يضاعف القوة عندما تقترب الشريحة من المركز الميت السفلي. تنتج مكبس التبديل قوة هائلة عند سرعة انزلاق منخفضة عبر منطقة التشكيل، مما يحسن تعبئة القالب ويقلل أحمال الصدمات. هذا هو السبب في أن مكابس التبديل تهيمن على تطبيقات الحدادة على البارد العمودية: حيث يتطابق منحنى قوة السكتة الدماغية مع متطلبات التشكيل البارد عالي التشوه والطاقة العالية.
تستبدل المكابس المؤازرة دولاب الموازنة والقابض بمحركات مؤازرة ذات دفع مباشر. تصبح حركة الشريحة قابلة للبرمجة، بحيث يمكن للآلة البقاء في الأسفل، وتغيير السرعة في منتصف الشوط، واتباع منحنى تشكيل مخصص. تنتشر تقنية المؤازرة في التشكيل البارد لأنها تقصر أوقات الدورات للأجزاء متعددة الخطوات وتحمي القوالب الباهظة الثمن من أحمال الصدمات.
يمكنك قراءة المزيد عنها ما هي آلة الضغط على البارد في ملاحظات صناعتنا. من بين خطوط الضغط الصناعية على البارد، تستخدم سلسلة BLKP من النوع التبديلي للطرق على البارد ناقل حركة متوازن لضربة متوازنة وقدرة عالية على التشوه، وهو تصميم يناسب الأجزاء التي تتطلب قوة مستدامة من خلال مسافة تشكيل طويلة.
 مكبس الحدادة على البارد من النوع التبديلي BLKP-400 بقدرة 4000 كيلو نيوتن يوفر هذا المكبس المفصلي بقدرة 4000 كيلو نيوتن خيارات شوط 160 أو 180 مم وتعديل انزلاق كهربائي مع قفل هيدروليكي، مما يجعله مناسبًا للضغط والسك والتحجيم عندما تكون القوة المتوازنة على مسافات التشكيل الطويلة مهمة. عرض المنتج →
يعد اختيار المواد هو أول شيء يجب القيام به بشكل صحيح في مشروع بارد، لأنه يحدد أحمال التشكيل، وعمر الأداة، وما إذا كانت الأجزاء تتشقق أو تنثني.
غالبية الأجزاء ذات الرأس البارد مصنوعة من أسلاك فولاذية منخفضة الكربون في درجات مثل SAE 1008، 1010، و1018. تتميز هذه الدرجات بضغط تدفق منخفض، ليونة عالية، ومن السهل تشكيلها في قوالب متعددة المحطات. تعمل درجات الكربون المتوسطة مثل 1035 و1045 على زيادة قوة الأجزاء النهائية ولكنها تتطلب قوى تشكيل أعلى بشكل ملحوظ. يتم تحديد سبائك الفولاذ، بما في ذلك 4037 والدرجات المعالجة بالبورون مثل 10B21 و10B33، عندما تكون فئات خاصية التثبيت 8.8 أو 9.8 أو 10.9 مطلوبة. يتشكل الفولاذ المقاوم للصدأ مثل 304، و316، و410 بشكل جيد ولكنه يتصلب بقوة، لذا فهو يحتاج إلى المزيد من محطات التشكيل وتزييت أكثر قوة. تعتبر الأسلاك غير الحديدية، بما في ذلك سبائك الألومنيوم 6061 و5056 والنحاس والنحاس ونحاس البريليوم، شائعة في المكونات الكهربائية والمحطات الطرفية والأجهزة المقاومة للتآكل.
تحدد خصائص المواد أيضًا حجم الماكينة. ومع زيادة محتوى الكربون، أو محتوى السبائك، أو الإجهاد الكلي، فإن قوة التشكيل المطلوبة ترتفع بسرعة. إذا كنت تخطط لتشغيل العديد من عائلات المواد على جهاز واحد، فحدد حجم الجهاز بما يتناسب مع أقوى وأصلب مادة في المزيج، وليس فقط جدول الإنتاج الحالي.
لماذا يستثمر المصنعون في آلات المعالجة الباردة في حين أنهم يمتلكون بالفعل مخارط ومراكز تصنيع؟ خمس مزايا قابلة للقياس تشرح الاختيار.
أولا، استخدام المواد مرتفع للغاية. يؤدي التشكيل إلى إزاحة المادة بدلاً من قطعها، لذلك يمكن الآن تصنيع أداة التثبيت التي كانت تستهلك عدة أضعاف وزنها النهائي في مخزون القضبان مع خسارة عملية أقل من خمسة بالمائة من الملف. على مدى ملايين الأجزاء، فإن التوفير في الفولاذ الخام وحده يبرر المعدات.
ثانيًا، سرعة الإخراج لا مثيل لها بالنسبة للأجزاء الصلبة. تعمل الرؤوس أحادية النفخ بأكثر من 400 جزء في الدقيقة، ولا تزال الآلات متعددة المحطات تنتج مئات الأجزاء في الدقيقة للعديد من عائلات المنتجات. ولا تقترب عملية صنع الرقائق من هذا المعدل بالنسبة لمكون معدني صلب.
ثالثا، تصلب العمل يحسن الخواص الميكانيكية. تكون المادة أقوى في المكان الذي تتدفق فيه أكثر، وهو المكان الذي تحتاج فيه أدوات التثبيت إلى المقاومة: في شريحة الرأس، وجدار التجويف، والساق. غالبًا ما يتيح التشكيل على البارد للمصنعين استخدام درجة فولاذية منخفضة التكلفة لأن العمل البارد يضيف قوة قد تتطلب معالجة حرارية.
رابعًا، يأتي اتساق الأبعاد من آلة صلبة وأدوات قابلة للتكرار. بمجرد الاتصال بالقوالب، فإن مائة ألف قطعة تحمل أبعادًا ضيقة مع انجراف قليل ورفض قليل جدًا.
خامسا، نوعية السطح جيدة. يضفي تجويف القالب لمسة نهائية ناعمة على الجزء، مما يؤدي غالبًا إلى التخلص من عمليات الطحن والتلميع الثانوية. المقايضة هي التكلفة الأولية للقوالب والإعداد؛ تصبح العملية اقتصادية فقط عندما تكون الأحجام عالية بما يكفي لاستهلاك تلك الأدوات.
التصنيع هو البديل الأكثر شيوعًا للأجزاء الصلبة الصغيرة، لذلك فهو أول عملية يقارنها المشترون بالعنوان البارد. ولكل منها منطقة اقتصادية واضحة.
| المعيار | آلة العنوان البارد | التصنيع باستخدام الحاسب الآلي |
|---|---|---|
| الاستفادة من المواد | 90-98 بالمائة | 40-70 بالمئة نموذجية |
| وقت الدورة | 0.1 إلى 10 ثواني لكل جزء | 5 ثوان إلى عدة دقائق |
| قوة الجزء | زيادة تصلب العمل | يعتمد على مخزون البار؛ لا يتم تقوية الأسطح المقطوعة |
| التسامح النموذجي | /- 0.05 ملم على المعالم المشكلة | /- 0.01 ملم أو أفضل |
| تكلفة الإعداد والأدوات | عالية؛ يموت مخصصة وجزء محدد | معتدل تغييرات البرنامج سريعة |
| المرونة | منخفض؛ أدوات مخصصة لكل جزء | عالية؛ تغييرات سهلة في التصميم |
| الحجم الاقتصادي | عادة ما يزيد عن 100000 قطعة في السنة | اقتصادية من لمرة واحدة إلى الأعلى |
تفوز الآلات عندما تكون الكميات صغيرة، أو تتغير الهندسة كثيرًا، أو تكون التفاوتات المسموح بها ضيقة للغاية. يفوز العنوان البارد عندما يكون للجزء تصميم مستقر وحجم سنوي مرتفع وتماثل كافٍ لتشكيل القوالب. تستخدم العديد من المصانع كلا من: العنوان البارد للمنتج السائد وآلات CNC للعروض الخاصة والنماذج الأولية والمتغيرات منخفضة الحجم.
التدفق الهجين الشائع هو التدفق البارد متبوعًا بدحرجة الخيط، ثم عملية توجيه خفيفة أو شطب. غالبًا ما يكون التحكم في نقاط الخيط وميزات القيادة أسهل من خلال تمرير ثانوي سريع بدلاً من تشكيلها بمفردها، ولا يزال الجمع بين التكلفة أقل بكثير لكل جزء من المعالجة الكاملة.
يعمل الطرق الساخن على تسخين المعدن لتقليل إجهاد التدفق، مما يسمح للأجزاء الكبيرة والتشوه الشديد باستخدام الآلات ذات الحمولة المتواضعة. يستبدل العنوان البارد الفرن بالقوة: يجب أن تتغلب الماكينة على قوة إنتاج المادة الكاملة في درجة حرارة الغرفة في كل ضربة.
بالنسبة للأجزاء الصغيرة، فإن العنوان البارد له مزايا حاسمة. لا يوجد مقياس، ولا فقدان أكسدة، ولا انكماش حراري، ولا طاقة فرن. تكون التفاوتات أكثر إحكامًا لأن القالب يحدد الشكل النهائي دون بدلات الانكماش، كما أن تشطيب السطح أملس بما يكفي لتشغيله مباشرة في لف الخيط. نظرًا لأن العمل البارد يقوي المادة، فإن العديد من الأجزاء تلبي خواصها الميكانيكية بمعالجة حرارية منخفضة أو لا شيء على الإطلاق.
يظل التشكيل على الساخن هو الخيار الأفضل عندما يكون الجزء كبيرًا، أو عندما يتجاوز التشوه الكلي ما يمكن أن تمتصه المادة من البرد، أو عندما يتم تحديد فولاذ عالي القوة مع ليونة منخفضة في درجة حرارة الغرفة. يُفضل أيضًا استخدام الأجزاء ذات المقاطع السميكة التي تتطلب ضغطًا باردًا كبيرًا بشكل غير عملي. كدليل تقريبي، عادةً ما يتم توجيه الأجزاء التي يزيد وزنها عن كيلوغرام واحد إلى طرق ساخن أو دافئ بدلاً من العنوان البارد، على الرغم من أن نقطة التقاطع تعتمد على الهندسة والمادة والحجم.
ختم أشكال الصفائح المعدنية. يشكل العنوان البارد سلكًا. وتعتبر العمليتان متكاملتين أكثر من كونهما تنافسيتين. غلاف البطارية، على سبيل المثال، عبارة عن جزء من ورقة مختومة ومرسومة بعمق، في حين أن أطراف البطارية وأعمدة الاتصال بداخلها عادة ما تكون باردة الرأس.
ينتج الختم أشكالًا رقيقة الجدران وذات حواف ومفتوحة من الألواح المسطحة. ينتج الرأس البارد أجسامًا صلبة ورؤوسًا وسيقانًا وتجاويفًا مشكلة داخليًا من سلك دائري. عندما يكون المكون متماثل المحور وصلبًا، يكون التوجيه البارد أسرع وأكثر كفاءة في استخدام المواد. عندما يكون الجزء عبارة عن لوحة أو قوس أو غلاف، فإن الختم هو العملية الطبيعية.
تحتوي العديد من مجموعات المنتجات على كلا النوعين من الأجزاء. يتم إجراء قفل ذو رأس ذو حواف بواسطة العنوان؛ يتم ختم مشبك التجنيب الموجود بجانبه. ولهذا السبب فإن صانعي المكابس، بما في ذلك أولئك الذين يركزون على معدات الحدادة على البارد، يقدمون عادةً عائلتي المكابس حتى تتمكن المصانع من تغطية الفاتورة الكاملة للمواد.
يقوم الصب بإنشاء الأجزاء عن طريق تجميد المعدن السائل في قالب، مما يسمح بهندسة داخلية معقدة ولكنه يقدم مخاطر المسامية، والتباين في الخواص الميكانيكية، والحاجة إلى تصنيع كبير على الأسطح الوظيفية. إن المعالجة الباردة هي عملية حالة صلبة: يتم الحفاظ على البنية الحبيبية الأصلية للسلك، ويتبع تدفق الحبوب محيط الجزء.
ونتيجة لذلك، فإن الجزء ذو الرأس البارد يتمتع بقوة وصلابة ومقاومة للتعب متفوقة مقارنة بالجزء المصبوب من نفس المادة والحجم. المقايضة هي الحرية الهندسية. يمكن أن تكون المسبوكات ملتوية ومجوفة ومفصلة للغاية. الأجزاء ذات الرأس هي في الأساس أشكال مختلفة للأسطوانة: الرؤوس، والسيقان، والمقابس، والفلنجات، وأشكال القيادة. بالنسبة للأجزاء الصغيرة ذات الحجم الكبير مثل الأطراف، والدبابيس، والمدخلات، والمقابس الفارغة، فإن العنوان البارد دائمًا ما يتفوق على تكلفة الصب لكل قطعة، والاتساق، والأداء الميكانيكي.
تنتج الآلات ذات الرأس البارد الغالبية العظمى من أدوات التثبيت في العالم، بالإضافة إلى قائمة طويلة من المكونات الهندسية التي لا يراها معظم المستهلكين أبدًا.
تعمل أجزاء السيارات والأجزاء الصناعية الأكبر حجمًا، مثل المسامير شديدة التحمل، ومسامير التثبيت، وتجهيزات الأنابيب، على مكابس تبديل عمودية على البارد توفر الصلابة والحمولة المطلوبة للبثق الخلفي والإزعاج الشديد. إذا كان مزيج منتجك يشتمل على مثبتات صغيرة ومكونات كبيرة الحجم، فمن الشائع تشغيل عدة آلات بالتوازي بدلاً من إجبار جميع الأجزاء على المرور عبر خط واحد كبير الحجم. قد تقوم مكبس التبديل الذي يبلغ وزنه 400 طن بصنع براغي تعليق في الصباح وفراغات طرفية ثقيلة في فترة ما بعد الظهر، ولكن فقط عندما تغطي مساحة القالب والسكتة الدماغية ونافذة التغذية كلتا العائلتين.
 مكبس تبديل عالي التحمل BLKP-850 للتزوير البارد عالي التحميل تم تصنيف هذه الماكينة عند 8500 كيلو نيوتن مع إطار فائق الصلابة ودعامة 180 مم، وتحافظ على أداء مستقر في ظل التشغيل المستمر للخدمة الشاقة، وهي مثالية لمكونات السيارات والآلات الثقيلة التي تتطلب قذفًا للخلف وإزعاجًا شديدًا. عرض المنتج →
يعد اختيار الماكينة المناسبة بمثابة عملية موازنة بين القوة المطلوبة وهندسة الأجزاء والمواد والسرعة والميزانية. ابدأ بالعائلة الجزئية، وليس بالكتيب، ثم أجب عن هذه الأسئلة:
هيكل الإطار هو أيضًا عامل قرار. يمكن الوصول إلى المكابس ذات الإطار C من النوع المفتوح وبأسعار معقولة للأعمال الخفيفة. تتميز المكابس ذات الإطار O من النوع المغلق ببنية صلبة ومتماثلة تقاوم الانحراف والإمالة، وهو أمر ضروري للحمولة العالية والتحمل الوثيق للتشكيل البارد. بالنسبة للتشوه العالي جدًا، يقوم محرك مغلق مزدوج النقطة أو محرك تروس غريب الأطوار بتوزيع القوة بالتساوي عبر الشريحة ويحمي كلاً من الأدوات والإطار من الأحمال اللامركزية.
تتطلب المشاريع الكبيرة أيضًا ضربة طويلة. إذا كان يجب إخراج جزء من القالب العميق، أو إذا كان طول البثق طويلًا، فإن نطاق الشوط وارتفاع الإغلاق يصبحان من العوامل المقيدة. لا تقم بقياس حجم الآلة حسب الحمولة وحدها؛ تأكد من أن مساحة القالب، وشوط الشريحة، ونافذة التغذية تناسب جميع أفراد عائلتك، بما في ذلك المتغيرات المستقبلية.
الحمولة هي الرقم الأكثر اقتباسًا في ماكينة المعالجة الباردة، ومع ذلك فهو أيضًا الرقم الأكثر إساءة تطبيقه. قوة التشكيل المطلوبة هي نتاج مساحة التشوه المتوقعة وضغط تدفق المادة، ويتم تعديلها عن طريق الاحتكاك والتكرار الهندسي.
لإزعاج الرأس على الفولاذ منخفض الكربون، يتراوح ضغط التدفق عند الضغط المعتدل من 800 إلى 1200 ميجا باسكال. بالنسبة للبثق العكسي، أو لسبائك الفولاذ، يمكن أن تتجاوز 1800 ميجا باسكال. وكمثال بسيط، فإن قلب رأس قطره 20 مم بسلك 10 مم ينتج مساحة رأس نهائية تبلغ حوالي 314 مم مربع. عند ضغط تدفق يبلغ 1000 ميجا باسكال، يتطلب ذلك ما يقرب من 314 كيلو نيوتن من القوة، أو حوالي 32 طنًا متريًا. نفس الرأس ذو التجويف العميق الذي يتكون من البثق الخلفي، أو المصنوع من سبائك الفولاذ، يمكن أن يتطلب ضعفي أو ثلاثة أضعاف هذه القوة.
يقدم الجدول أدناه نطاقات إرشادية لقطر السلك مقابل فئة الماكينة للفولاذ الكربوني؛ تعتمد القيم الفعلية على تعقيد الجزء وحالة المادة والتشحيم.
| فئة الآلة | نطاق قطر السلك النموذجي | تطبيق نموذجي |
|---|---|---|
| 25-60 طن | 1-6 ملم | المسامير، مسامير صغيرة، المسامير |
| 60-160 طن | 4-12 ملم | مسامير الآلة، البراغي، دبابيس |
| 160-400 طن | 8-20 ملم | البراغي الثقيلة، والأزرار، ومكونات السيارات |
| 400-850 طن | 15-35 ملم | مثبتات كبيرة، فراغات مزورة، أعمال عالية التشوه |
بالنسبة لمكبس الحدادة على البارد العمودي متوسط الحجم، فإن فئة BLKP650، المقدرة بـ 6500 كيلو نيوتن، هي خيار شائع عندما يكون عمق التشكيل طويلًا ويجب أن يظل الشوط متوازنًا تحت الحمل الثقيل. عادةً ما يكون تحديد الحجم فوق احتياجاتك الحالية أمرًا حكيمًا لأن عائلات المنتجات تميل إلى النمو نحو أقطار أكبر من الأسلاك بمرور الوقت.
 مكبس تبديل BLKP-650 للتزوير البارد العميق والسكتة الدماغية المستقرة بفضل سعة 6500 كيلو نيوتن وشوط ضغط 8 مم، توفر هذه المكبس تشكيلًا متحكمًا للأجزاء ذات القياس السميك، وتتميز بنظام قاذف متكامل واكتشاف الحمل من أجل التشغيل الموثوق في تطبيقات الضغط العميق. عرض المنتج →
تحدد الأدوات التكلفة الحقيقية لكل جزء في العنوان البارد. تشتمل مجموعة القالب على إدخالات، ولكمات، وأغطية الأكمام، ودبابيس، ومزيلات. بالنسبة للرؤوس الفولاذية ذات الحجم الكبير، تعد إدراجات كربيد التنغستن هي الاختيار القياسي، وهي مدعومة في علب فولاذية مُجهزة بالانكماش. عادةً ما تدوم إدخالات الكربيد ما بين 500000 إلى 2000000 قطعة لكل تجويف بين عمليات إعادة الطحن للأجزاء الفولاذية منخفضة الكربون. تتآكل اللكمات بشكل أسرع، خاصة في حالة البثق الخلفي، حيث تكون ضغوط التلامس شديدة؛ تحمل العديد من اللكمات طلاءات من التيتانيوم أو السيراميك لإطالة العمر.
التشحيم ليس اختياريا. المعيار الصناعي للصلب هو طلاء تحويل فوسفات الزنك متبوعًا بمادة تشحيم ستيرات. لا يمكن لأغشية الزيت العادية أن تصمد أمام ضغوط التلامس الناتجة عن البثق البارد، وتكون نتيجة التشحيم الناقص هي التهيج والالتقاط على القوالب في غضون دقائق. يتطلب الفولاذ المقاوم للصدأ طلاءات الأكسالات أو طلاءات تحويل مماثلة، بينما يمكن استخدام الألومنيوم والنحاس باستخدام زيوت أخف.
تعود كل هذه الإخفاقات إلى المحاذاة وصلابة الماكينة. يجب أن يظل المثقاب والقالب متحدين المركز في حدود بضعة ميكرونات، ويجب ألا تميل الشريحة تحت الحمل. إن الإطار الصلب، والإمساك الدقيق، ونظام تغيير القالب المصمم جيدًا يستحق نفس القدر من تصنيف الحمولة الاسمية.
نظرًا لأن آلة المعالجة الباردة تعمل بسرعة عالية، فإن مراقبة الجودة يجب أن تكون مستمرة وتلقائية. يمكن أن يؤدي انتظار نتيجة أخذ العينات خارج الخط إلى ظهور عشرات الآلاف من الأجزاء المعيبة قبل ملاحظة المشكلة.
خط الدفاع الأول هو نظام مراقبة حمل الماكينة. تعمل مكابس التشكيل البارد الحديثة على تتبع حمل الشريحة في كل شوط باستخدام مقاييس الضغط المثبتة على الإطار. عندما ينحرف منحنى الحمل خارج النافذة المحددة، تتوقف الماكينة تلقائيًا. يؤدي هذا إلى التقاط الثقب المفقود، أو السلك الذي تم تغذيته بشكل خاطئ، أو القالب المكسور خلال دورة أو دورتين، مما يمنع سلسلة من الخردة.
يتم تشغيل عمليات التحقق من الأبعاد خارج الخط وفي الخط. خارج الخط، يقوم المفتشون بقياس قطر الرأس، وارتفاع الرأس، وطول الساق، وعمق المقبس، ومدى تدفق الخيط على أساس العينة. يمكن لأنظمة القياس البصري الموجودة داخل الخط فحص 100 بالمائة من الأجزاء بعدة مئات من الأجزاء في الدقيقة، مما يؤدي إلى رفض تلك الأجزاء المسموح بها من الخارج دون إبطاء الخط.
يعد اختبار الصلابة مهمًا للأجزاء التي تعتمد قوتها النهائية على تصلب العمل. يجب أن تلبي المناطق المشكلة على البارد الحد الأدنى من متطلبات الصلابة أو الشد، ويجب أن تستهدف خطة الاختبار تلك المناطق على وجه التحديد. بالنسبة لصناعات السيارات والصناعات المنظمة، من المتوقع إجراء دراسات قدرة العملية باستخدام Cp وCpk. يفسح العنوان البارد المجال لقدرة عالية عندما تكون القوالب جديدة وتكون الماكينة مستقرة، ولكن القدرة تتآكل مع تآكل القوالب، لذا يجب أن تعتمد الفواصل الزمنية لتغيير الأداة على الانحراف المقاس بدلاً من العادة.
عادة ما تتم مناقشة الاستدامة في تشكيل المعادن من حيث طاقة الفرن وانبعاثات الغازات الدفيئة. يتجنب الرأس البارد التسخين تمامًا، وهو أقوى مؤهل بيئي له.
بالنسبة للجزء الواحد، يستهلك الرأس البارد فقط الطاقة الميكانيكية للمكبس، وهي جزء من الطاقة المطلوبة لتسخين قطعة فارغة في الطرق الساخنة أو لتدوير محور دوران التشغيل الآلي لمدة دقائق. تضيف كفاءة المواد بُعدًا آخر: من خلال إزاحة المعدن بدلاً من قطعه، يقلل العنوان البارد من الانبعاثات المتجسدة من المواد الخام المشتراة وتكلفة معالجة وإعادة تدوير الخراطة.
عادةً ما يرى المصنع الذي يقوم بتحويل أداة التثبيت ذات الحجم الكبير من المعالجة الآلية إلى التوجيه البارد النتائج التالية:
هذه الفوائد حقيقية وقابلة للقياس، ولكنها تأتي من الاختيار الجيد للعملية وليس من ادعاءات التسويق. بالنسبة إلى الشركة المصنعة التي لديها حجم كبير من المثبتات أو المكونات، فإن آلة المعالجة على البارد هي واحدة من أكثر خيارات تشكيل المعادن المتوفرة كفاءة في استخدام الطاقة.
تكلفة رأس المال ليست سوى الجزء المرئي من الاستثمار البارد. تشمل التكلفة الإجمالية للملكية الماكينة والأدوات والتركيب والمرافق والصيانة ووقت التغيير وتكلفة فشل الجودة. ويغطي نموذج الميزانية الواقعي كل هذه الأمور.
الأدوات هي تكلفة دائمة تتزايد مع الحجم وصلابة المواد. من الحكمة تخصيص 5 إلى 15 بالمائة من سعر الماكينة سنويًا للإدخالات واللكمات وإعادة الطحن، مع ربط الحد الأعلى من هذا النطاق بالفولاذ المقاوم للصدأ أو الأجزاء المبثوقة بشدة. الصيانة متواضعة ولكن لا يمكن إهمالها: تحتاج أنظمة التشحيم، والمرشحات، والحواجز، والأختام إلى اهتمام مجدول، كما أن المكبس الذي يعمل أربع وعشرين ساعة يوميًا بسرعة عالية سوف يستهلك أجزاء التآكل كل عام.
يركز حساب الاسترداد عادة على تكلفة الوحدة. ضع في اعتبارك مسمارًا تبلغ تكلفة إنتاجه 0.05 دولارًا أمريكيًا عن طريق التشغيل الآلي و0.02 دولارًا أمريكيًا على خط العنوان البارد. بمعدل عشرة ملايين قطعة سنويًا، فإن التوفير السنوي البالغ 300 ألف دولار يدفع ثمن آلة متوسطة الحجم في غضون بضع سنوات. إذا كان مزيج المنتج يتضمن أحجامًا متعددة عبر نطاق الماكينة، يصبح الاستخدام هو المحرك للنتيجة. من الصعب تبرير الآلة التي تدير وردية واحدة فقط بنسبة استخدام تبلغ ثلاثين بالمائة من الآلة التي تدير ثلاث نوبات بمعدل استخدام بنسبة ثمانين بالمائة.
تكلفة التغيير هي العنصر الأقل وضوحًا. يعد تغيير القالب الذي يستغرق ساعتين على جهاز يقوم بتشغيل مئات الضربات في الدقيقة أمرًا مكلفًا في الإنتاج المفقود. الآلات المصممة لتغيير القالب بسرعة، مع التثبيت الهيدروليكي وخراطيش الأدوات المعدة مسبقًا، تستعيد قسطها بسرعة عندما تكون أحجام الدفعة صغيرة.
إن جودة الآلة تكون بجودة الشركة التي تصممها وتبنيها وتدعمها. يجب أن تغطي العناية الواجبة الفنية أربعة مجالات قبل التوقيع على الطلب.
على سبيل المثال، أمضت شركة Zhejiang Bolun High Precision Machinery عقدين من الزمن في بناء معدات تشكيل المعادن وتدير سلسلة إنتاج كاملة بدءًا من التصميم وتصنيع المكونات الأساسية وحتى التجميع النهائي. تنشر الشركة خط إنتاج كامل بشكل علني، وتصف أسماء منتجاتها التطبيق المقصود بدلاً من إخفائه. سيُظهر لك صانع الآلات الشفاف مصنعه وتقارير الاختبار ونظام الجودة الخاص به دون أن يُطلب منك ذلك.
تعمل العديد من الاتجاهات على تغيير ما يجب أن يتوقعه المشترون من آلة ذات رأس بارد اليوم.
يعد التشكيل الذي يحركه المؤازرة أكبر تغيير. لا تستخدم المكبس المؤازر دولاب الموازنة والقابض؛ وبدلاً من ذلك، تقوم المحركات المؤازرة بقيادة الشريحة مباشرة، أو من خلال وصلة، بحركة يتم التحكم فيها بواسطة البرنامج. يمكن أن يشتمل برنامج التشكيل على الاتصال البطيء، والاقتراب السريع، والبقاء في المركز الميت السفلي، والاستخراج المتحكم فيه. بالنسبة للتشكيل البارد متعدد المراحل، فإن هذا يقلل من الاهتزاز، ويطيل عمر القالب، ويقصر وقت عدم التشكيل. يجمع العديد من صانعي المطابع الآن بين محرك مؤازر وآلية تبديل للحصول على كل من قابلية البرمجة والقوة العالية بالقرب من المركز الميت السفلي الذي يتطلبه التشكيل على البارد.
تنتشر المراقبة الرقمية من الختم إلى التشكيل على البارد. تولد الآلات منحنى تحميل-شوط كاملًا لكل جزء، ويتعلم البرنامج المنحنى الطبيعي، ثم يشير إلى الانحرافات في الوقت الفعلي. لقد أصبحت هذه القدرة هي آلية الجودة القياسية في الخطوط الأوتوماتيكية عالية السرعة لأنها تلتقط تآكل الأدوات قبل أن تخرج المنتجات عن نطاق التسامح.
تتقدم الأتمتة على مستوى مناولة المواد. عادةً ما يتم دمج اللوادر اللولبية، وأجهزة فرد الأسلاك ذات الحلقة المغلقة، ومبدلات القالب الأوتوماتيكية، والتعبئة في نهاية الخط في خلايا كاملة. يمكن للروبوت الآن نقل الفراغات الدافئة أو الباردة بين مكبس الحدادة الثقيل ومكبس القطع دون تدخل المشغل.
بالنسبة للمشترين، فإن الاستنتاج العملي هو أن آلة التوجيه البارد الجديدة يجب أن تكون جاهزة للاستخدام الرقمي. تُترجم مراقبة الأحمال والتشخيصات عن بُعد ومجموعات المعلمات المخزنة مباشرةً إلى عدد أقل من العيوب وعمليات تحويل أسرع وتكلفة تشغيل أقل على مدار عمر الماكينة.
تعتبر آلة المعالجة الباردة واحدة من أكثر أدوات الإنتاج كفاءة في التصنيع. إنه يحول الأسلاك الملفوفة إلى مثبتات نهائية ومكونات هندسية بسرعة عالية، مع القليل من الهدر، وزيادة القوة، والتكرار الممتاز. لكن اقتصادياتها تعتمد على الحجم، وحجم الحمولة الصحيح، والأدوات المناسبة، وصانع الآلات القادر على تصنيع المعدات.
قبل الشراء، حدد عائلة الأجزاء بدقة، واحسب قوى التشكيل المطلوبة، وميزانية الأدوات كمصروفات مستمرة، وقم بزيارة الشركة المصنعة لرؤية مراقبة الجودة عمليًا. تعمل آلة المعالجة الباردة المختارة جيدًا لعقود من الزمن وتصبح المحطة الأقل تكلفة في طابق الإنتاج الخاص بك. يعد الخيار الذي تم اختياره بشكل سيئ بمثابة تذكير باهظ الثمن بمواصفات مفقودة. الفرق في التحضير.
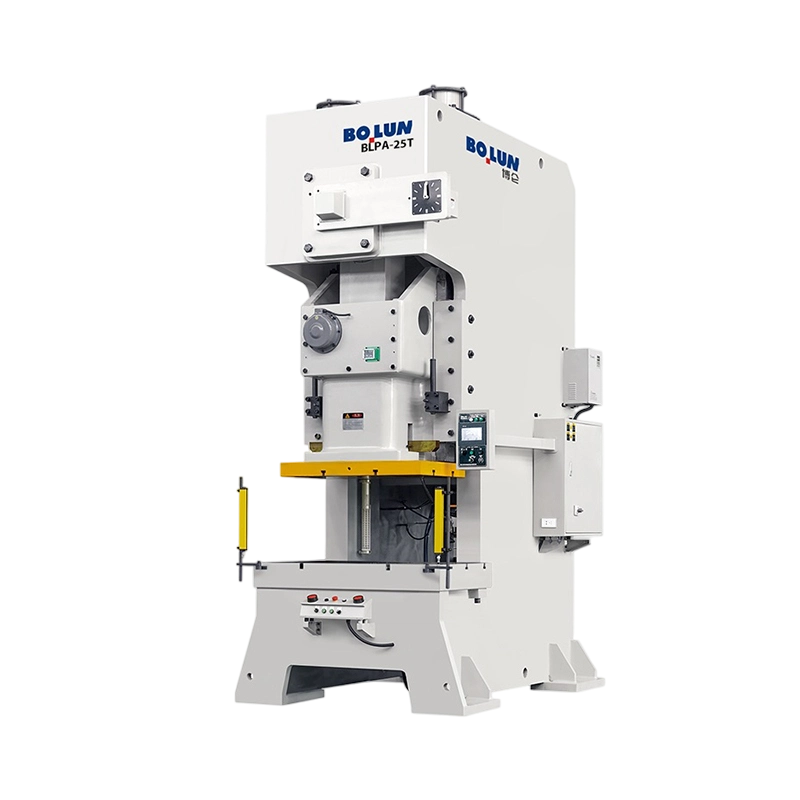


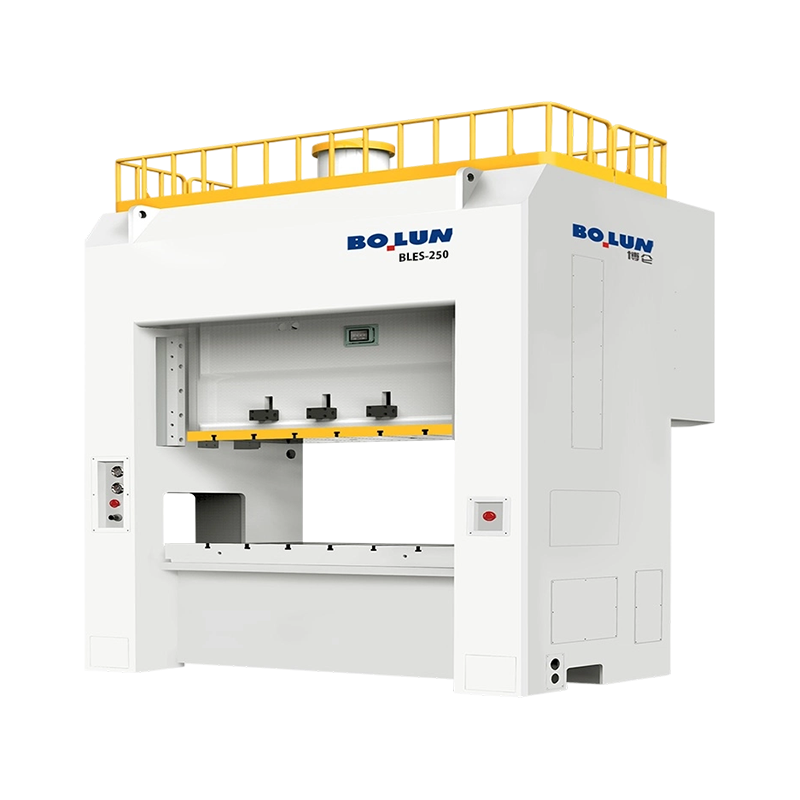
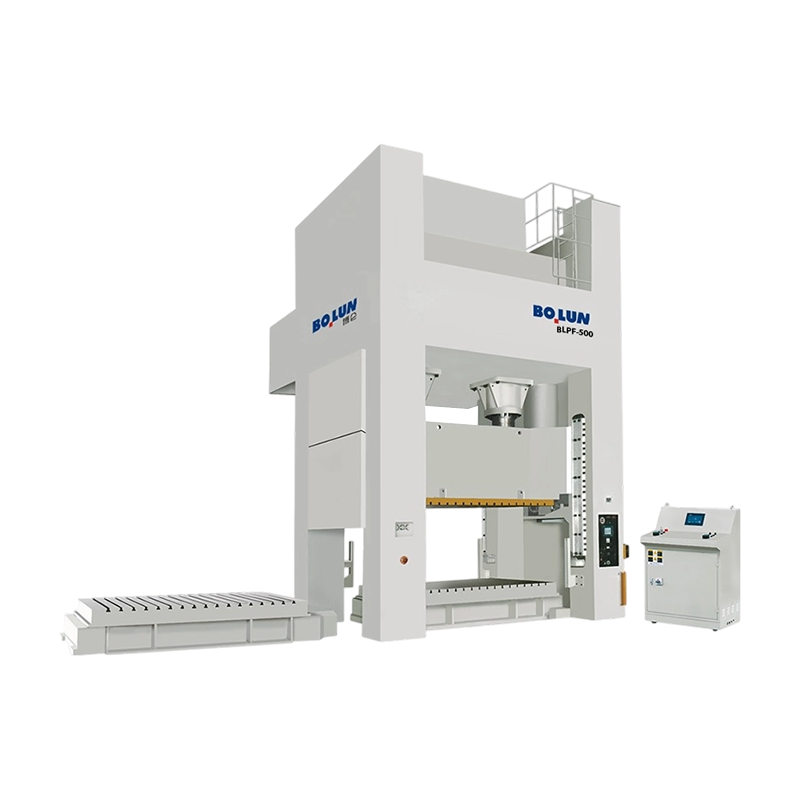
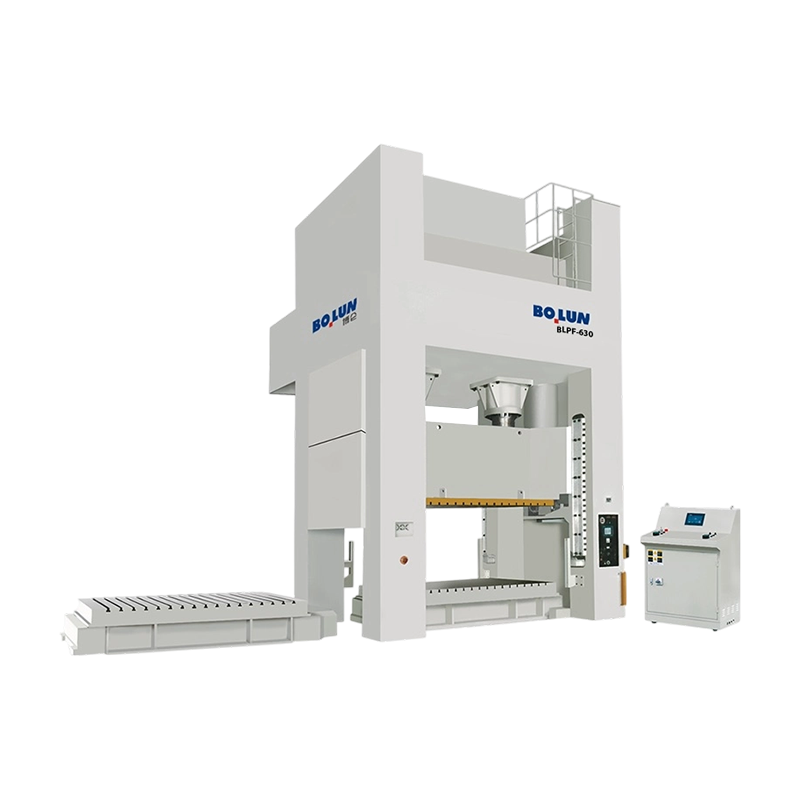
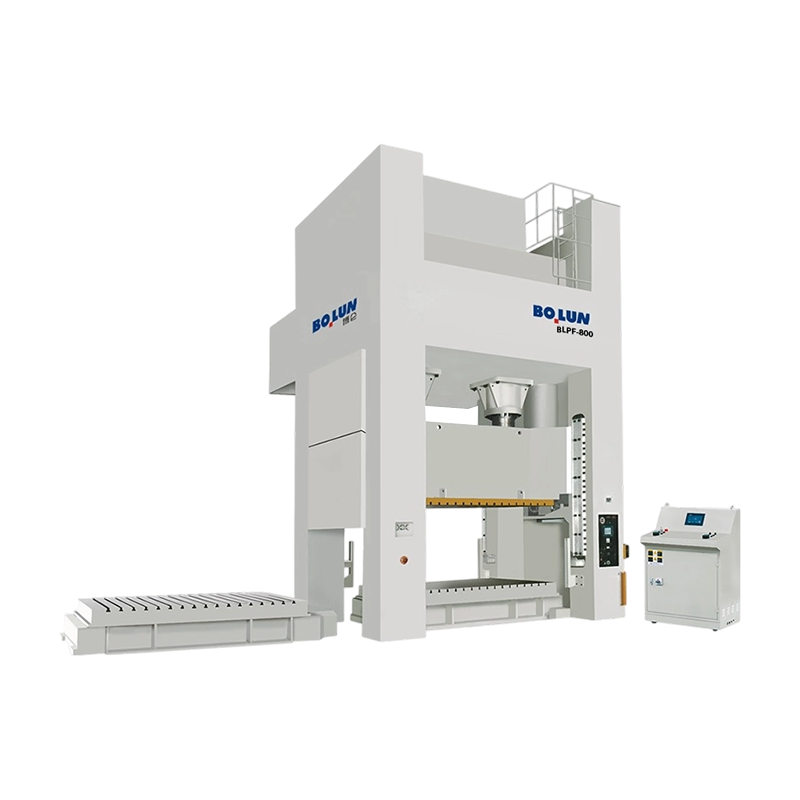
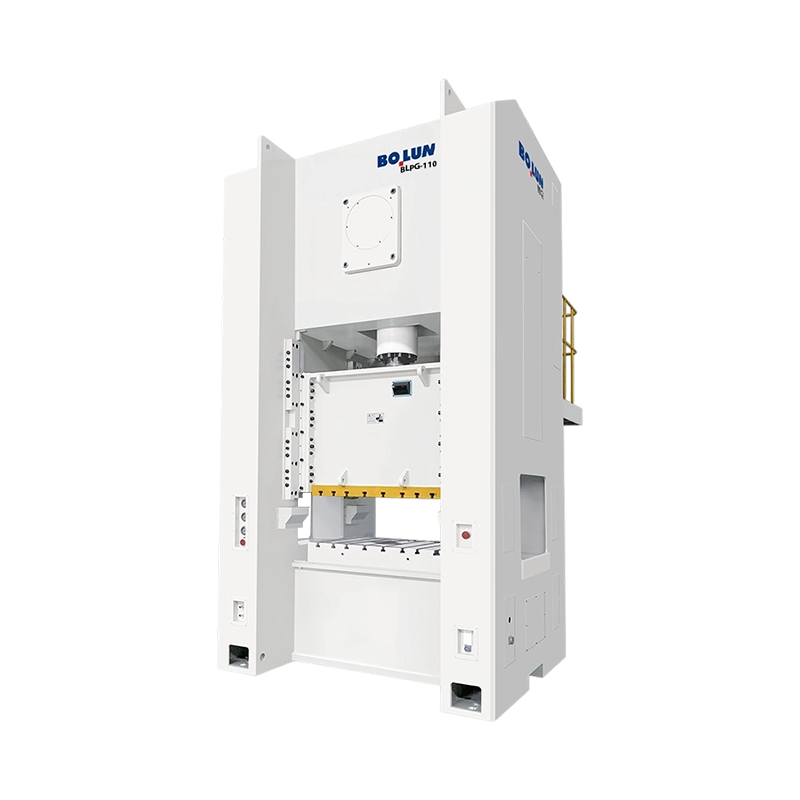
في مجالات تشكيل المعادن، تصنيع الصفائح المعدنية، التقطيع، والتثقيب، تعتبر آلة...
واجه مدير إنتاج في مصنع مكونات معدنية متوسط الحجم مؤخرًا مشكلة تواجهها الع...
الإجابة المختصرة: أي نوع إطار يناسب عملك ان آلة ضغط الطا...
الصحافة ليست فئة آلة واحدة. إنها عائلة من آلات تشكيل المعادن التي يتم تحدي...
غالبًا ما يتلقى المشتري الذي يقارن مكبسًا ذو فجوة مفتوحة بوزن 45 طنًا لخط ...
يمكن لمكبستين أن تحملا لوحة تحمل اسمًا يبلغ وزنها 200 طن، ومع ذلك تنتجان أ...
اتصل بنا

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

رقم 1 طريق لينجيانغ الشرقي، شيارين، مدينة جينتينغ، مدينة شينغتشو، مقاطعة تشجيانغ، الصين
جاهز للبدء؟
Get in Touch

الآن!
تشجيانغ بولون

