يتلقى مصنع أدوات التثبيت في تايتشو طلبًا من أحد موردي السيارات من المستوى الأول: 8 ملايين مسمار غطاء رأس مأخذ التوصيل من الدرجة 10.9، يتم تسليمها على مدى أربعة عشر شهرًا. مسار التصنيع في المصنع بطيء جدًا، وفقدان المواد مرتفع جدًا، وخصائص تدفق الحبوب للخيوط المقطوعة لا تلبي متطلبات التعب. وبعد أسبوع، وقع المصنع على طلب الأدوات الخاصة بمكبس التشكيل على البارد.
يتكرر هذا التسلسل آلاف المرات في جميع أنحاء الصناعة. عندما ترتفع أحجام الإنتاج وتكون نسبة تكلفة المواد إلى العمالة مرتفعة، فإن الإجابة هي التشكيل على البارد، والآلة التي تقوم بذلك، وهي مكبس التشكيل على البارد، يتبين أنها عائلة من المكابس ذات خصائص ميكانيكية محددة للغاية بدلاً من تصميم عام واحد.
باختصار: مكبس التشكيل على البارد عبارة عن ماكينة تشكيل معادن تقوم بتشكيل المواد الفارغة أو السلكية في درجة حرارة الغرفة باستخدام مجموعة قوالب وقوة ضغط عالية، والتكوين الأكثر فعالية للعمل الثقيل هو المكبس الذي يحركه التبديل، والذي يضاعف القوة في الجزء السفلي من الشوط. تشرح بقية هذه المقالة ما يعنيه ذلك، وما هي المتغيرات الشائعة، وكيفية مقارنتها، وكيفية تحديد حجم واحد لجزء حقيقي.
مكبس التشكيل على البارد عبارة عن ماكينة ضغط تطبق قوة ضغط على المعدن عند درجة الحرارة المحيطة، مما يتسبب في تدفق المادة بشكل بلاستيكي إلى تجويف القالب. لا تنتج العملية رقائق، ولا تتطلب تسخين قطعة العمل، ويتم تصنيفها ضمن الحدادة الباردة عندما يكون التشوه شديدًا. تعتبر عمليات البثق والقلب والسك والكي جميعها عمليات نموذجية. يتم استخدام مصطلح مكبس التشكيل على البارد بالتبادل مع مكبس الحدادة على البارد في العديد من كتالوجات المعدات.
الاستنتاج يأتي أولاً: إذا كان الجزء الخاص بك عبارة عن مسمار، أو صامولة فارغة، أو محمل كروي، أو موصل كهربائي، أو أي مكون متماثل مصنوع بكميات تزيد عن 50000 قطعة سنويًا، فإن التشكيل على البارد سوف ينتجه دائمًا بشكل أسرع، مع مدخلات مواد أقل، وبخصائص ميكانيكية أفضل من التصنيع الآلي. والصحافة هي أساس هذا المنطق الاقتصادي.
ثلاث حقائق تحدد الحالة الاقتصادية. أولاً، إنتاجية المواد: يستخدم الحدادة على البارد مادة أقل بنسبة 20 إلى 40 بالمائة من تصنيع نفس الجزء النهائي بسبب إزاحة المعدن بدلاً من إزالته. ثانيًا، الإنتاجية: تنتج ماكينة التشكيل البارد الواحدة أجزاء بمعدل 20 إلى 200 ضربة في الدقيقة، اعتمادًا على حجم القطعة ونوع الماكينة. ثالثًا، القوة: نظرًا لأن تدفق الحبوب مستمر على طول محيط الجزء بدلاً من قطعه، فإن أداء الكلال يتحسن بهامش قابل للقياس، غالبًا ما يتراوح بين 20 إلى 30 بالمائة في اختبارات الكلال مقارنة بالأجزاء المصنعة آليًا.
هناك أيضا شروط الحدود. يتطلب التشكيل على البارد أن تكون المادة قابلة للسحب بما يكفي لتشوهها في درجة حرارة الغرفة. يهيمن الفولاذ منخفض ومتوسط الكربون، وسبائك الفولاذ بدرجة التلدين، والفولاذ المقاوم للصدأ في السلسلة 300، وسبائك الألومنيوم حتى القوة المتوسطة، وسبائك النحاس على القائمة العملية. المواد عالية الكربون أو المواد الهشة ليست مرشحة. يجب أيضًا أن تكون قوة الضغط عالية مقارنة بمكبس ختم من نفس الحجم، ويجب أن يكون هيكل الماكينة جامدًا بالمثل. ولهذا السبب يسمع المشتري عبارة "مكبس التشكيل على البارد" كفئة مخصصة للمعدات بدلاً من المكبس العام. لإلقاء نظرة أعمق على علاقة العملية، راجع مذكرة الصناعة الخاصة بنا ما الذي تفعله آلة الضغط على البارد قبل مقارنة النماذج، لأن نفس الشركة المصنعة التي تصنع مكابس الختم قد تقوم ببناء خط تبديل منفصل للعمل البارد.
مبدأ العمل لآلة الضغط الميكانيكية على البارد بسيط من حيث المفهوم. تقوم دولاب الموازنة بتخزين الطاقة الدورانية. يقوم القابض بتوصيل تلك الطاقة بقطار تروس، وتقوم التروس بتشغيل آلية تحول الدوران إلى حركة ترددية للشريحة. الشريحة تحمل لكمة. يتم تثبيت القالب على المسند أو السرير. عندما تدور دورة الضغط، يدخل المثقاب إلى تجويف القالب ويجبر الفراغ على التدفق إلى الشكل المطلوب.
المتغير المميز هو الآلية التي تحول الدوران إلى حركة شريحة. تستخدم مكبس الكرنك القياسي عمودًا مرفقيًا: تتحرك الشريحة بشكل أسرع في منتصف الشوط وتتباطأ بالقرب من المركز الميت السفلي، وترتفع القوة المتاحة تدريجيًا إلى الحد الأقصى بالقرب من القاع. تستخدم مكبس التبديل مجموعة من الوصلات مرتبة بحيث عندما يدور الكرنك، تستقيم الوصلات تقريبًا في الجزء السفلي من الشوط. في تلك المرحلة النهائية تصبح الميزة الميكانيكية هائلة: يتم مضاعفة قوة صغيرة نسبيًا من مجموعة التروس إلى قوة كبيرة جدًا عند الانزلاق.
هذا الترتيب الميكانيكي ينتج بالضبط احتياجات التشكيل البارد لمنحنى القوة. تتطلب عمليات التزجيج والقذف الأمامي والعملة المعدنية ذروة القوة في المليمترات القليلة الأخيرة من الشوط، بعد أن تملأ المادة القالب وتتصلب العمل. توفر مكبس التبديل حمولة عالية على الجزء الأخير من الشوط مع الحفاظ على سرعة الانزلاق منخفضة عند نقطة الاتصال. السرعة المنخفضة عند التلامس تعني عمرًا أطول للقالب ووقتًا أطول لتدفق المادة بدلاً من الكسر.
الميزة الثانية هي خاصية "السكتة الدماغية المتوازنة" التي غالبًا ما تذكرها أوراق البيانات الصحفية. نظرًا لأن هندسة التبديل توزع سرعة التلامس والتسارع بالتساوي عبر منطقة العمل، فإن المكبس لا يصطدم بالفراغ بشكل مفاجئ كما تفعل مكبس الكرنك بنفس الحمولة. يؤدي هذا إلى تقليل الطرق في الإطار وغالبًا ما يرتبط بتناسق أفضل للأبعاد عبر الدفعة.
هناك أيضا جانب الطاقة. تم تصميم دولاب الموازنة لتوصيل طاقة التشكيل دون انخفاض مفرط في السرعة. في التشغيل المستمر، يقوم المحرك بإعادة تسريع دولاب الموازنة بين الأشواط. إذا لم يتمكن المحرك من استعادة ما يكفي من الطاقة في الوقت المتاح، فإن المكبس يتوقف عند حمولة اسمية أقل من تصنيف اللوحة الاسمية الخاصة به. هذا هو السبب وراء ضرورة قيام خط الحدادة على البارد بتقييم سعة الطاقة بالجول لكل شوط، وليس فقط الحمولة، وهي نقطة نعود إليها في قسم المواصفات.
تبدأ العديد من المتاجر بمكبس كرنك للأغراض العامة، وتحاول إجراء عملية البثق البارد، وتبلغ عن كسر القالب، أو طرق الإطار، أو عدم وجود قوة كافية في نهاية الشوط. الاختلافات ليست دقيقة.
تعمل مكبس الكرنك على تطوير القوة تقريبًا بما يساوي جيب زاوية الكرنك. تصل الشريحة إلى أقصى سرعة عند منتصف الشوط والحد الأقصى للقوة فقط في حدود 15 إلى 30 درجة قبل المركز الميت السفلي. يتم تسليم طاقة العمل في نافذة قصيرة. في المقابل، تستخدم مكبس التبديل روابط التسوية لإنتاج قوة عالية خلال الجزء السفلي من الشوط، عادةً ما يزيد عن 40 إلى 60 درجة من دوران الكرنك. منطقة التشكيل القابلة للاستخدام أطول، والقوة متاحة حيث يتم العمل فعليًا.
من الناحية العملية، يغير ذلك كل قرار في العملية: يمكن لتصميم الأداة استخدام معدل تدفق أبطأ للمواد عند الضغط العالي؛ يتم تحميل القالب بشكل أكثر انتظامًا؛ ويمكن للصحافة التعامل مع الصدمات الثقيلة المستمرة بمعدلات ضربات أعلى دون نفس مستوى الاهتزاز. يلخص الجدول أدناه الاختلافات التي يجب على مهندس الإنتاج التحقق منها قبل اختيار مكبس للعمل البارد.
| المعايير | الصحافة كرنك | تبديل الصحافة | الصحافة الهيدروليكية |
|---|---|---|---|
| القوة بالقرب من المركز الميت السفلي | عالية فقط في النهائية 15 إلى 30 درجة | عالية على مقطع السكتة الدماغية السفلية الأطول | القوة الكاملة في أي موقف الشريحة |
| سرعة الانزلاق عند ملامسة القالب | عالية نسبيا | منخفضة والسيطرة عليها | قابل للتعديل، منخفض عادة |
| معدل السكتة الدماغية | عالية (60 إلى 200 كرة في الدقيقة للإطارات الصغيرة) | متوسط الارتفاع (30 إلى 80 دقيقة في الدقيقة للإطارات الثقيلة) | منخفض (5 إلى 30 دقيقة في الدقيقة لأعمال التشكيل) |
| توصيل الطاقة | دولاب الموازنة، معتدل | دولاب الموازنة، فعال للغاية في المركز الميت السفلي | تدفق المضخة مستمر ولكن أبطأ |
| الأنسب ل | التقطيع، الانحناء، السحب الضحل | مزعج، قذف، سك، صياغة باردة ثقيلة | المكونات العميقة، المدى القصير، ملفات تعريف القوة المتغيرة |
التشكيل على البارد هو عبارة عن عائلة عملية، لذا فإن عائلة الآلة متنوعة أيضًا. عادة ما يكون اختيار النوع المناسب مسألة سرعة الإنتاج، وحجم الجزء، وملف تعريف القوة. تغطي التكوينات الأربعة أدناه الغالبية العظمى من المنشآت الصناعية.
إن مكبس التبديل الميكانيكي هو الخيار الافتراضي لمكونات صناعة السيارات وأدوات التثبيت: المسامير الكروية، ومثبتات زنبرك الصمامات، وفراغات التروس، والمثبتات الهيكلية. فهو يجمع بين سرعة الضغط الميكانيكي وخصائص القوة السفلية العالية الموضحة أعلاه. يتراوح نطاق القوة الذي يغطي معظم الأجزاء من 100 إلى 1000 طن، مع أطوال شوط تتراوح بين 50 و200 ملم. بالنسبة للأجزاء ذات الحجم الكبير، تكون مكبس التبديل الفردي فعالاً بشكل ملحوظ لأن وقت الدورة قصير وتكون العملية أوتوماتيكية بالكامل بمجرد تغذية الأجزاء.
تتمتع المكابس الهيدروليكية بميزة مختلفة: فهي غير مقيدة بمنحنى حركة انزلاق ثابت. يمكن برمجة سرعة الانزلاق ووقت المكوث على السكتة الدماغية الكاملة، وتتوفر القوة الكاملة في أي موضع، وليس فقط بالقرب من المركز الميت السفلي. وهذا أمر مهم بالنسبة لعمليات البثق الطويلة للأمام وللمكونات ذات الميزات العميقة حيث يبدأ التشوه في وقت مبكر من الشوط. السعر هو السرعة وكفاءة الطاقة. تعمل المكابس الهيدروليكية بجزء صغير من عدد الضربات في الدقيقة لمكبس التبديل، ويستهلك نظام المضخة الطاقة الكهربائية بشكل مستمر حتى عندما تكون المكبس في وضع الخمول بين عمليات الإنتاج.
القاعدة الأساسية من ممارسة الاقتباس الحقيقية: إذا كان من الممكن إنتاج الجزء خلال شوط عمل يبلغ 50 مم ويتجاوز الحجم السنوي حوالي 100000 قطعة، فإن مكبس التبديل الميكانيكي سيوفر أقل تكلفة لكل جزء. تكون الآلات الهيدروليكية منطقية من الناحية الاقتصادية عندما تكون أحجام الدفعات صغيرة، أو يكون المكون طويلًا، أو تحتاج الأدوات إلى المرونة لتشغيل قوالب مختلفة بمستويات قوة مختلفة على جهاز واحد.
تستبدل المكابس المؤازرة دولاب الموازنة والقابض بمحرك مؤازر كبير واحد أو أكثر متصلين بمجموعة القيادة. يتحكم البرنامج في حركة الشريحة؛ يمكن للمستخدم برمجة الاقتراب السريع، والضغط البطيء، والبقاء في المركز الميت السفلي، والعودة السريعة. بالنسبة للتشكيل على البارد، يعمل التحكم المؤازر على تقليل السرعة عند التلامس إلى ما يقارب الصفر، مما يمنح القالب عمرًا أطول وتحمل الأجزاء خطوة أخرى من التحسين. تكون المكابس المؤازرة أكثر تكلفة في البداية، ويجب أن يتعامل النظام الكهربائي مع قمم الطاقة داخل وخارج المحرك. بالنسبة للمكونات الدقيقة، تعد مكابس التبديل المؤازرة الخيار الأعلى أداءً، وغالبًا ما يقدم نفس المصنع الذي يبني المكابس الميكانيكية القياسية نسخة مؤازرة عبر خط إنتاجه. كما أن مبدأ القيادة يجعل إعداد القالب أسهل، لأنه يمكن قياس الشريحة ووضعها دون الحاجة إلى تدوير الشوط الكامل.
بالنسبة للمثبتات، فإن الآلة المفضلة ليست عبارة عن مكبس ذو محطة واحدة على الإطلاق، بل ماكينة تشكيل باردة متعددة المحطات، والتي تسمى غالبًا بالرأس البارد. يتم تغذية السلك من ملف، وتسويته، وتقطيعه إلى الطول، ونقله من خلال قالبين إلى ستة قوالب، وقلبه في مسمار أو برغي أو صمولة فارغة أو شكل خاص في سلسلة من المحطات. تصل معدلات الإنتاج إلى عدة مئات من الأجزاء في الدقيقة للمثبتات الصغيرة. تكون قوة التشكيل لكل محطة أقل مما هي عليه في عملية مزعجة ثقيلة واحدة، لذا فإن الحجم السنوي المرتفع يمكن أن يبرر هذه الآلة حتى عند الحمولة المنخفضة نسبيًا لكل محطة.
يمكن ذكر منطق الاختيار في جملة واحدة: تتعامل مكابس التبديل ذات المحطة الواحدة مع المكونات الكبيرة أو المعقدة؛ يمتلك صانعو المحطات المتعددة عالم المثبتات الصغيرة ذات الحجم الكبير؛ تغطي المكابس الهيدروليكية العمل طويل المدى أو قصير المدى؛ تعمل المكابس المؤازرة على تحسين ظروف الأدوات واستقرار العملية لجميع الأنواع السابقة.
عندما يظهر اقتباس صحفي على الطاولة، فإنه يسرد حمولة اللوحة، والسكتة الدماغية، ومعدل السكتة الدماغية، ومساحة الطاولة، وارتفاع الإغلاق. بالنسبة لضغط التشكيل على البارد، يجب على المشتري التحقق من مجموعة ثانية من المعلمات التي تحدد ما إذا كانت الآلة ستشكل الجزء بالفعل يومًا بعد يوم.
حمولة اللوحة ليست رقمًا عالميًا واحدًا. تقوم معظم المكابس الميكانيكية بتقييم الحمولة عند موضع أعلى من المركز الميت السفلي، عادةً 5 مم للمكابس الأصغر حجمًا و10 إلى 13 مم للإطارات الصناعية الأكبر حجمًا، وفقًا للاتفاقيات الشائعة المستخدمة في JIS ومعايير الصحافة الأخرى. القوة القريبة من المركز الميت السفلي أعلى من التصنيف الاسمي، ولكن فقط داخل شوط العمل. عند مقارنة عروض الأسعار من موردين مختلفين، اسأل عن منحنى القوة: الحمولة القابلة للاستخدام عند ارتفاع إغلاق القالب الخاص بك أكثر أهمية من الحد الأقصى عند المركز الميت.
تنقسم عمليات التشكيل على البارد حسب متطلبات السكتة الدماغية. يحتاج التزجيج والعملة إلى ضربة قصيرة، غالبًا ما تكون من 30 إلى 60 ملم، لأن التشوه يتركز في المليمترات النهائية. يستفيد البثق الأمامي من شوط متاح أطول، من 100 إلى 200 مم، لاستيعاب طول الجزء وحركة التثقيب. يشير معدل السكتة الدماغية إلى الحد الأقصى للدورات المستمرة في الدقيقة. عادةً ما تتضمن مكبس التبديل الثقيل الذي يتراوح وزنه من 260 إلى 400 طن ما بين 25 إلى 40 دورة في الدقيقة؛ قد يتم تشغيل مكبس من 60 إلى 110 طن للمكونات الأصغر من 40 إلى 70 دورة في الدقيقة. تحقق من المعدل عند طول الحد الفعلي لأن بعض المواصفات تسرد القيم عند الحد الأدنى فقط.
قوة التشكيل على البارد تكون مستمرة وشديدة، على عكس التقطيع، حيث ينهار الحمل مع تكسر المادة. يجب أن يقاوم الإطار الانحراف في اتجاهين: الضغط الرأسي والميل الزاوي تحت الأحمال البعيدة عن المركز. تتميز مكابس الإطار المغلق بصلابة عالية بشكل طبيعي؛ تنحرف المكابس ذات الإطار المفتوح بشكل قابل للقياس ويوصى بها فقط عندما يكون حمل التشكيل صغيرًا أو مركزيًا. معيار الجودة الشائع هو الانحراف الزاوي أقل من 1/10000 راد تحت الحمل المركزي المقنن المقاس على وجه الشريحة. إذا كانت ورقة البيانات لا تتضمن هذه القيمة، فمن العدل أن نسأل.
تعد الأدلة المجهزة بثمانية جوانب هي الحل المعتاد للمطابع الدقيقة؛ تستخدم بعض مكابس التبديل الثقيلة لوحات توجيه مبطنة بالبرونز وقابلة للتعديل للعب. يحافظ التوجيه الأكثر إحكامًا على محاذاة المثقاب مع القالب في كل ضربة ويصبح أكثر أهمية عندما تحتوي الأجزاء على مناطق بثق طويلة أو تتطلب لكمة قاذف من الجانب الآخر. يعد ارتفاع القالب القابل للتعديل مهمًا بنفس القدر: تتآكل قوالب التشكيل على البارد، وسوف ترغب في زيادة ارتفاع الإغلاق أثناء إعادة صياغة الأدوات.
إن طاقة دولاب الموازنة المتوفرة لكل شوط هي، في كثير من الحالات، المواصفات التي تحدد الضغط قبل الحمولة. يمكن حساب طاقة التشوه للجزء المشكل على البارد من المنطقة الواقعة تحت منحنى إزاحة القوة. بالنسبة لمكون متوسط الحجم نموذجي، يتراوح العدد بين 5 و30 كيلوجول لكل ضربة. يجب أن توفر المكبس هذه الكمية على الأقل، مع هامش تشغيل يبلغ حوالي 30 بالمائة، ويجب على المحرك إعادة تسريع دولاب الموازنة إلى السرعة القصوى تقريبًا بين الضربات. إحدى الطرق البسيطة هي تأكيد ثلاثة أرقام: الطاقة الاسمية لكل ضربة بالكيلو نيوتن · م، والتي تساوي كيلو جول؛ العمل المطلوب من جانبك؛ ومعدل السكتة الدماغية المستمر الفعلي.
يمكن لأدوات التشكيل على البارد أن تتكدس عند فقدان قطعة فارغة أو تشقق قالب الإدخال. تعمل الحماية من التحميل الزائد الهيدروليكي على الشريحة على إيقاف الضغط قبل أن يصل الضرر إلى الإطار. على جانب البنية التحتية، يجب تحديد قوة الضرب أو القاذف للجزء النهائي؛ يمكن للمكون المشكل على البارد أن يلتصق في القالب بقوة تعادل 10 إلى 20 بالمائة من قوة التشكيل، وبدون قاذف قوي تصبح خطوة الاستخراج هي عنق الزجاجة.
مكابس التشكيل على البارد هي آلات إنتاج، وأفضل طريقة لفهم ما إذا كانت إحداها تناسب التخطيط هي النظر إلى الأجزاء المصنوعة عليها. القاسم المشترك هو الشكل من خلال تدفق البلاستيك: يتم تحديد الشكل الخارجي من خلال تجويف القالب، والداخل من خلال المثقاب.
السيارات والمركبات التجارية هي أكبر المستهلكين. المسامير الكروية، ونهايات قضيب الربط، ومثبتات زنبرك الصمام، ومثبتات محور العجلة، ومكونات حزام الأمان، وسباقات المحامل، وفراغات التروس، والعديد من المثبتات عالية القوة في حجرة المحرك تم تشكيلها على البارد. والسبب ليس المواد فقط؛ إنه التعب. تفشل المسامير الكروية المطروقة على البارد ذات التدفق المستمر للحبوب في كثير من الأحيان تحت التحميل الدوري مقارنةً بالمسمار المُشكَّل آليًا من نفس الدرجة.
ظهرت صناعة الإلكترونيات والكهرباء مؤخرًا في القائمة. يتم تصنيع الموصلات الطرفية للبطارية، وأشرطة التوصيل، وملامسات المقبس، ونوى الترحيل، وفراغات ترس الترس لآليات القفل على مكابس تبديل أو مكابس هيدروليكية. يعد تطبيق تشكيل غلاف البطارية متغيرًا محددًا: يتم سحب الأغلفة الأسطوانية لأغطية البطارية وكيها على مكابس ذات حمولة عالية، مع وجود اختلافات في الدقة مرئية في توحيد سمك الجدار.
تظل السحابات هي الجزء الأكثر وضوحًا. يتم تشكيل البراغي من M4 إلى M36، ومسامير غطاء رأس المقبس، والصواميل السداسية، وصواميل الحافة، والمسامير، ومسامير الخشب والبلاستيك، والأجزاء الملولبة المخصصة في رؤوس متعددة المحطات للأحجام الصغيرة وعلى مكابس تبديل فردية للأحجام الأكبر من القياسية. يسرد الجدول أدناه نوافذ القوة النموذجية التي يواجهها المتجر عند تسعير المكونات المشكلة على البارد.
| فئة الجزء | مادة نموذجية | تقريبا. نطاق القوة (طن) | نوع الآلة النموذجية |
|---|---|---|---|
| مثبتات صغيرة من M4 إلى M10 | 1022، 10ب21، 304 | 10 إلى 60 | رأس متعدد المحطات |
| مسامير وصواميل من M12 إلى M24 | 1035، 1045، 4140 | 60 إلى 250 | تبديل أو رأس |
| ترصيع الكرة وأجزاء التوجيه | ساي 1541، 4140 | 100 إلى 400 | تبديل الصحافة |
| تحمل السباقات والفراغات والعتاد | 52100، 8620 | 200 إلى 600 | تبديل الصحافة |
| قذائف البطارية، وأنابيب سميكة الجدار | الألومنيوم، قطاع الصلب | 250 إلى 800 | إطار مغلق هيدروليكي أو تبديل |
لن يقوم أي مصنع باختيار مكبس من الجدول وحده، ولكن التقدير الأول يبقي المحادثة صادقة. نقطة البداية هي النموذج المزعج. لإجراء عملية مزعجة بسيطة، تكون القوة المطلوبة تقريبًا مساحة الرأس النهائي مضروبة في ضغط تدفق المادة في نهاية التشوه، مضروبًا في عامل يفسر الاحتكاك والشكل. يتراوح المعامل عادة بين اثنين وأربعة للعمل البارد.
هنا مثال من الاقتباس الحقيقي. يقوم العميل بتشكيل رأس سداسي الشكل بعرض مسطح يبلغ 20 مم على قطعة فارغة بقطر 12 مم من الفولاذ AISI 1045، الملدن. تبلغ مساحة الشكل السداسي حوالي 346 ملم². يبلغ ضغط التدفق 1045 بعد العمل البارد المعتدل حوالي 800 ميجا باسكال. يعطي المعامل المحافظ 2.5 قوة تشكيل تبلغ 346 مم² مضروبة في 800 ميجا باسكال مضروبة في 2.5، أي ما يعادل حوالي 690 كيلو نيوتن. وهذا يعني 70 طنًا في المركز الميت السفلي. وبإضافة هامش أمان بنسبة 30% مع مراعاة احتكاك القالب، فإن حجم المكبس الموصى به يتراوح من 100 إلى 110 طن. يعد مكبس التبديل ذو الإطار المفتوح بوزن 110 طن خيارًا مريحًا؛ ستظهر الصحافة التي يبلغ وزنها 60 طنًا أداءً هامشيًا.
ويقدر البثق إلى الأمام بشكل مختلف. القوة تعتمد على نسبة التخفيض. يعطي القضيب الذي يبلغ قطره 25 مم والمبثوق إلى 18 مم انخفاضًا في المساحة بحوالي 48 بالمائة. يتم حساب الإجهاد المكافئ من نسبة المساحة، وبالنسبة للفولاذ متوسط الكربون، يقع الضغط عند المثقاب، بما في ذلك الاحتكاك، بين 1200 و1800 ميجاباسكال. بضرب ضغط التثقيب في مساحة المقطع العرضي الأصلية البالغة 491 مم² نحصل على 590 إلى 880 كيلو نيوتن، أو 60 إلى 90 طنًا. مع الهامش، تعتبر الماكينة التي يتراوح وزنها من 130 إلى 160 طنًا هي الاختيار الأول المعقول. إذا كان البثق طويلًا، فيجب فحص طول الشوط ومعدل الطاقة بشكل منفصل.
تضيف الأجزاء ذات الدقة الأعلى قيدًا ثانيًا. عندما يكون تحمل الجزء أقل من 0.05 مم، تصبح صلابة الضغط وتوجيه الشريحة واستقرار درجة حرارة الماكينة أكثر أهمية من حساب الحمولة. يكلف الإطار المغلق منخفض الانحراف مع توجيه ثمانية جوانب تكلفة أكبر ولكنه يحافظ على التسامح لفترة أطول بكثير على مدار عمر الأدوات.
القاعدة العملية للاقتباس هي اتباع هذا التسلسل:
إذا هبطت الحمولة الناتجة ضمن 20 بالمائة من تصنيف النموذج الصحفي، فانتقل إلى النموذج التالي. إن مكبس التشكيل على البارد الذي يتم دفعه إلى 95 بالمائة من طاقته القابلة للاستخدام سوف يفقد هامش الطاقة، وسوف تظهر مشكلات التوقف في حرارة تشغيل الإنتاج بعد الظهر.
بحلول الوقت الذي تتضح فيه المواصفات الصحفية، يبقى السؤال حول من يقوم ببنائها وبأي تكوين. النقاط التالية تأتي من مقارنة عروض الأسعار المتعددة ومن المشاكل التي تظهر بعد التثبيت.
بالنسبة لأي حمل تشكيل على البارد يزيد عن 100 طن، يفضل هيكل الإطار المغلق عندما تسمح الميزانية بذلك. تتميز الإطارات المغلقة بأنها مستقرة الأبعاد تحت الأحمال الجانبية وتسمح بدقة أعلى بمرور الوقت. إذا كان الإطار المفتوح مطلوبًا لإمكانية الوصول إلى الأدوات، فتحقق من أن الإطار مخفف من الضغط وأن السرير والشريحة يتم تشكيلهما آليًا في نفس الوقت للحفاظ على مرجع المحاذاة. اسأل ما إذا كان المورد يبيع نفس تصميم الإطار في نسخة ختم قياسية ونسخة تزوير على البارد؛ غالبًا ما يكمن الاختلاف في دليل الشرائح الأطول، والجيب الأثقل، والسرير المقوى.
يشكل التشكيل البارد صدمة شديدة على محرك الأقراص. يولد القابض الرطب متعدد الألواح سعة حرارية أكبر وهو الخيار الشائع للحمل المستمر العالي؛ يعتبر القابض الجاف مقبولاً للمكابس الصغيرة والمسافات القصيرة. تأكد من أن المكبس يمكنه إنتاج الحمولة المقدرة بشكل مستمر بمعدل الشوط الذي تخطط لتشغيله، وليس فقط في اختبارات الشوط الواحد.
يتوقع مشترو الصحافة الحديثة وحدة تحكم منطقية قابلة للبرمجة مع شاشة لمس ملونة، وتخزين معلمات إعداد القالب، وجهاز مراقبة الحمل الذي يسجل الحمولة الفعلية في كل ضربة. إن جهاز مراقبة الحمل ليس رفاهية: فهو يحمي الأداة ويخبر المشغل عندما يتآكل القالب. تأكد أيضًا من أن وحدة التحكم تدعم نوع نظام التغذية، سواء كان وحدة تغذية ملفية، أو وحدة تغذية شريطية، أو نظام نقل، أو خلية اختيار ومكان روبوتية، وأن المورد يمكنه دمج واجهة التشغيل الآلي أثناء التشغيل.
تهيمن تغييرات القالب على فترات توقف التشكيل البارد. يعمل نظام تغيير القالب السريع ومجموعة القاذف المصممة جيدًا وسرير الضغط المزود بفتحات T كافية على تقليل وقت الإعداد بهامش كبير. إذا تم إنتاج الجزء بالزيت أو باستخدام مادة تشحيم قابلة للذوبان في الماء، فيجب أن تحتوي المكبس على المصرف والحوض ووصلة استخراج الضباب الاختيارية اللازمة لتخطيط خلية نظيفة.
بالنسبة للآلة التي ستعمل على تشغيل نوبتين لسنوات عديدة، فإن المورد مهم بقدر أهمية المواصفات. ابحث عن شركة مصنعة ذات إنتاج متكامل: صب إطار المنزل، والتصنيع الآلي، وخطوط التجميع، وفريق الخدمة الذي يجيب على الأسئلة الفنية أثناء مرحلة ما قبل البيع. من الاختبارات المفيدة في الموقع ما إذا كان المورد يتحكم في المعالجة الدقيقة للشريحة والسرير على نفس أدوات الماكينة، حيث أن هذا يحدد تفاوتات التوازي التي تستمر طوال عمر المطبعة. سيقوم المورد المختص أيضًا بتوثيق نظام إدارة الإنتاج وشهادات الجودة الخاصة به، لذا اطلب كلاً من الشهادة وأحدث تقرير تدقيق أثناء المفاوضات.
تعمل مكابس التشكيل على البارد بقوة، ويظهر الفرق بين الآلات التي يتم صيانتها جيدًا والمهملة في عمر القالب وتماسك الأجزاء خلال ستة أشهر.
تتعلق الفحوصات اليومية بنظام التشحيم: مستوى الزيت، وضغط الدورة الدموية، وحالة الفلتر. تحمل روابط التبديل ضغوطًا عالية جدًا على الدبوس، ويمكن أن يؤدي انقطاع التشحيم لبضع دقائق إلى إتلاف أسطح دبوس الوصلة بشكل دائم. يبدو تقويم الصيانة العملي كما يلي:
الفشل الأكثر شيوعًا في التشكيل على البارد ليس كسر الإطار بل الانجراف الحراري. تولد فترات الإنتاج الطويلة حرارة في محامل التبديل، مما يؤدي إلى توسيع الإطار وتغيير ارتفاع الإغلاق. تعوض الآلات المصممة للعمل البارد المستمر عن طريق تدفق التشحيم التلقائي الذي يحمل أيضًا الحرارة بعيدًا، ويقوم نظام التحكم بمراقبة درجة حرارة الإطار. ناقش الاستقرار الحراري مع الشركة المصنعة قبل الشراء، خاصة إذا لم يتم التحكم في درجة حرارة أرضية المتجر.
السلامة جزء من العملية: أدوات التحكم المضادة للتكرار ذات اليدين، والستارة الخفيفة أو الواقية الثابتة، وقفل الفرامل الميكانيكي هي متطلبات أساسية. تقوم قوالب التشكيل على البارد بإخراج المواد بسرعة عالية، ولا تعني رقائق الرقائق أنها خالية من الرقائق؛ الحماية من قطع الأسلاك المتطايرة أو رذاذ مواد التشحيم تنتمي إلى نفس مفهوم السلامة مثل الشريحة نفسها.
الإجابة الأولى على سؤال التكلفة هي: مكابس التشكيل على البارد تكلف أكثر، لنفس الحمولة الاسمية، من مكابس الختم العادية، لأن الإطار والدليل ومحرك الأقراص أثقل. الجواب الثاني هو أن الاقتصاد عادة ما يتم تحديده من خلال المادة والسرعة، وليس من خلال السعر الصحفي.
تتطلب مكبس التشكيل البارد النموذجي ذو الحمولة المتوسطة في نطاق 160 إلى 400 طن نفقات رأسمالية أولية بنفس الترتيب مثل المكابس الصناعية الأخرى في تلك الفئة، ويجب أن يتضمن حساب الاسترداد الأدوات والتركيب والتدريب والمجموعة الأولى من قطع الغيار. ومع ذلك، فإن تكلفة التشغيل لكل جزء تنخفض بشكل كبير مع الحجم لأن استخدام المواد يرتفع من 40 إلى 60 بالمائة عند التشغيل الآلي إلى 75 إلى 95 بالمائة عند التشكيل على البارد.
نموذج بسيط: يفقد الجزء المشكل آليًا 50 بالمائة من مخزون شريط البداية الخاص به كرقائق. إذا كان الفولاذ يكلف حصة كبيرة من سعر البيع، وكان المصنع ينتج 500000 قطعة سنويًا، فإن المادة المستردة وحدها يمكن أن تبرر فرق الضغط في غضون عامين، قبل حساب وقت الدورة. في واقع ورشة العمل، يتضمن القرار أيضًا تركيب المطبعة في خط الإنتاج الحالي. ولذلك فإن تحليل التكلفة المسؤول يعتمد دائمًا على جزء محدد بدلاً من بيان عام.
يجب أيضًا أن تأخذ الميزانية الرأسمالية وتخطيط المساحة بعين الاعتبار معدات التغذية: حامل الملف، وجهاز فرد الشعر، والأعلاف، وناقل الخردة، ونظام معالجة الأجزاء. غالبًا ما تمثل هذه الأنظمة الطرفية ما بين 20 إلى 35 بالمائة من الاستثمار الصحفي، وهي غير مرئية في مرحلة عرض الأسعار. ينتهي الأمر بالمشترين الذين يتخطون هذه الخطوة بمكبس يعمل بنوبة واحدة لأن المشغلين لا يستطيعون إبقاؤه مغذيًا.
إحدى الطرق العملية لبدء المناقشة هي النظر إلى مجموعة منتجات حقيقية تم تصميمها خصيصًا للتزوير على البارد. تنتج شركة Bolun للآلات عالية الدقة سلسلة BLKP من مكابس الطاقة من النوع التبديلي بالتزوير على البارد، والتي تغطي سعات اسمية تبلغ 260، 400، 650، و850 طنًا. تعد السلسلة مثالًا مباشرًا لأولويات التصميم الموضحة أعلاه: محرك تبديل لقوة تشوه عالية، وشوط متوازن لحركة الانزلاق المتحكم فيها، وبناء إطار عالي التحمل للتشغيل الصناعي المستمر.
BLKP260 هو الطراز الأولي في النطاق الثقيل. تم وضعه للعمل المزعج وأعمال البثق الصغيرة، حيث تسمح دقته الرشيقة واستقرار نظام التبديل بالتحكم الدقيق في الأبعاد على المكونات كبيرة الحجم. المصانع التي تنتج فراغات تثبيت متوسطة، وسباقات تحمل صغيرة، وأجزاء التوصيل الكهربائي عادةً ما تبدأ خط التشكيل على البارد بهذه السعة.
 BLKP-260 مكبس تبديل للتزوير على البارد بدقة رشيقة إن مكبس التبديل 2600 كيلو نيوتن يناسب التشكيل الدقيق عالي السرعة للأجزاء الصغيرة. تدعم سرعة انزلاقها المنخفضة بالقرب من المركز الميت السفلي التشوه المتحكم فيه، مما يجعلها مثالية للأعمال المزعجة وأعمال البثق الصغيرة الموصوفة هنا. عرض المنتج →
يضيف BLKP400 شوطًا متوازنًا، وهو أمر مهم عندما يتعين على المادة الانتقال عبر تجويف قالب أطول: تظل قوة الانزلاق على الجزء خلال منطقة التشكيل الكاملة، وبالتالي يمتلئ القالب تمامًا دون تشقق الزوايا. إنه خيار شائع للأزرار الكروية، ونهايات قضيب الربط، ومكونات فرامل السيارة والتوجيه.
 مكبس تبديل الحدادة على البارد ذو السكتة الدماغية المتوازنة BLKP-400 بفضل سعة 4000 كيلو نيوتن وآلية المفصل المفصلي، يعمل هذا النموذج على تحسين تدفق المواد من أجل الإزعاج والعملة المعدنية والتحجيم. تساعد السكتة الدماغية المتوازنة على ملء تجاويف القالب الأطول بشكل كامل، وهي ميزة رئيسية لمسامير الكرة ومكونات التوجيه. عرض المنتج →
في الطرف العلوي، تعد BLKP650 وBLKP850 آلات صناعية للسحب الكبير، وفراغات التروس الثقيلة، والأجزاء المشكلة ذات الجدران السميكة. تعمل قدرة التشوه العالية والإطار المعزز على امتصاص الحمل المتكرر للتخفيضات الكبيرة في المقاطع العرضية بمعدلات السكتة الدماغية المستمرة. تم توثيق سلسلة BLKP الكاملة على صفحات منتج Bolun، ويمكن لفريق هندسة المبيعات تعيين الجزء المحدد الخاص بك إلى نموذج بعد مراجعة الرسم.
 مكبس الحدادة على البارد عالي التحمل وعالي التشوه BLKP-650 تتعامل هذه الماكينة بقوة 6500 كيلو نيوتن مع الضغط الثقيل والتزوير البارد العميق بضربة ضغط 8 مم وقاذف متكامل. يتناسب إطارها المعزز ونظام أمان الكشف عن الحمل مع عمليات السحب الكبيرة والأجزاء ذات الجدران السميكة في العمليات الصناعية. عرض المنتج →
تدعم خلفية Bolun هذا الادعاء: لقد أنتجت الشركة معدات تشكيل المعادن لأكثر من عقدين من الزمن، وتدير سلسلة إنتاج كاملة بدءًا من التصميم وتصنيع المكونات الأساسية حتى التجميع النهائي، وتحتفظ بقائمة واسعة من المكابس من النوع المفتوح والمغلق والمكابس ذات الأغراض الخاصة. إن هذا الكتالوج الكامل، المتوفر على موقع الشركة الإلكتروني، مهم بالنسبة للمشتري لأن نفس المصنع لا يمكنه توريد مكبس الحدادة على البارد فحسب، بل أيضًا مكابس الختم والمكابس المؤازرة للعمليات المجاورة في نفس المصنع.
إن آلة التشكيل على البارد ليست آلة متخصصة؛ إنها عملية الإنتاج الأكثر اقتصادا لقائمة واسعة من المكونات ذات الأشكال المتماثلة، والتي تكون أحجامها كبيرة، والمواد التي تكون قابلة للسحب بما فيه الكفاية. الجوهر التقني هو آلية التبديل: فهي تضع الحمولة في المكان الذي تتم فيه أعمال التشكيل بالضبط، وتحمي القوالب عن طريق إبطاء الانزلاق عند التلامس، وتمنح مصمم الأداة نافذة قوة يمكن التنبؤ بها. تبدأ عملية الاختيار بتقدير القوة، ثم تنتقل إلى مقارنة شفافة لتعريفات الحمولة، والسكتة الدماغية، والصلابة، والطاقة، والتوجيه، وتنتهي بالشراكة مع الشركة المصنعة التي قمت بالتحقق من إنتاج إطارها ونظام الجودة الخاص بها.
تُظهر سلسلة Bolun BLKP كيف تبدو مكبس التشكيل على البارد الحديث في نطاق 260 إلى 850 طنًا، ويغطي كتالوج الشركة الأوسع آلات الختم، والمؤازرة، والسحب العميق التي تحيط عادة بخلية التشكيل على البارد. عندما يصل رسم الجزء ويبرر الحجم العملية، فإن الخطوة التالية الأكثر عملية هي إرسال الرسم وظروف التشغيل إلى المصنع لتحليل وقت الدورة والحمولة. هذه هي الطريقة التي يتحول بها شراء الصحافة إلى قرار إنتاج، ويصبح قرار الإنتاج موقف تكلفة تنافسي.
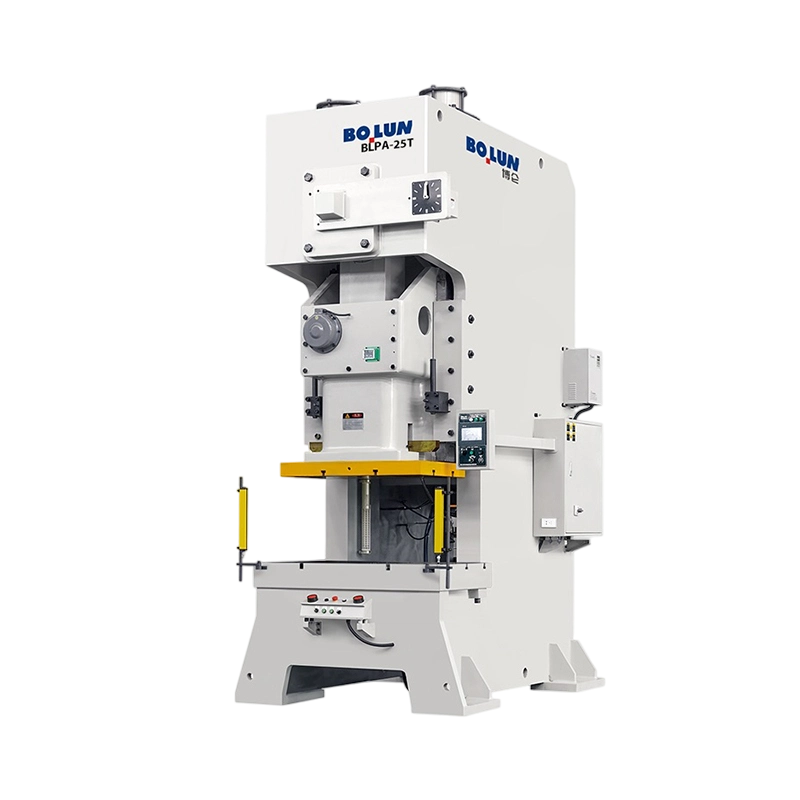


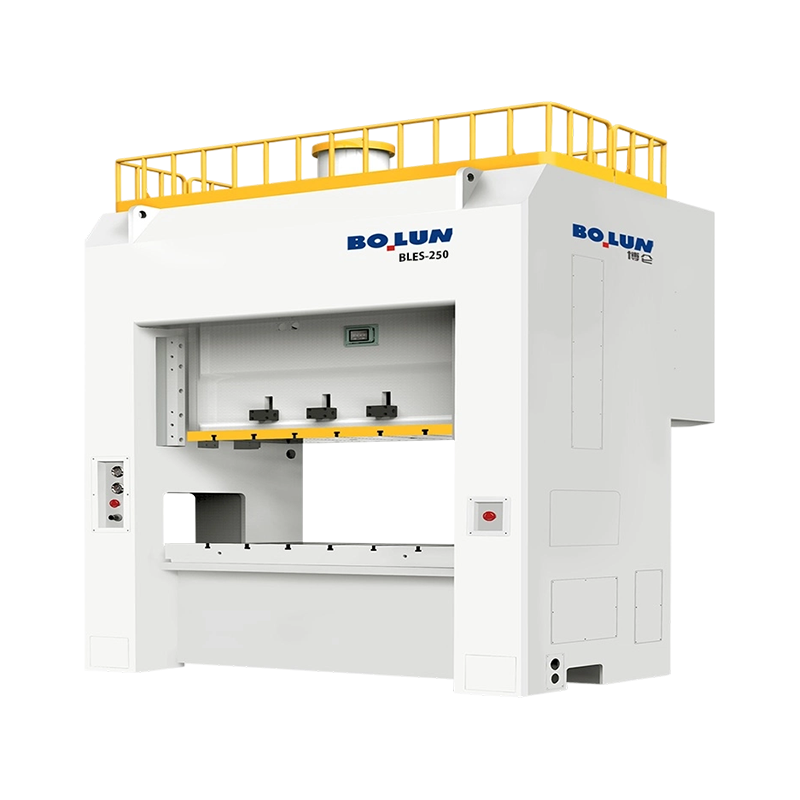
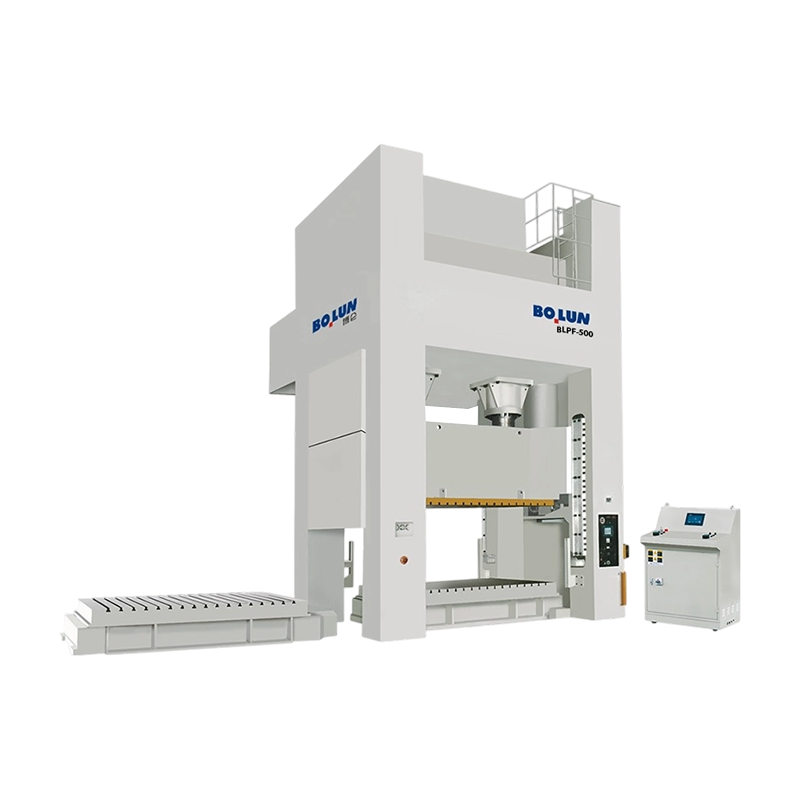
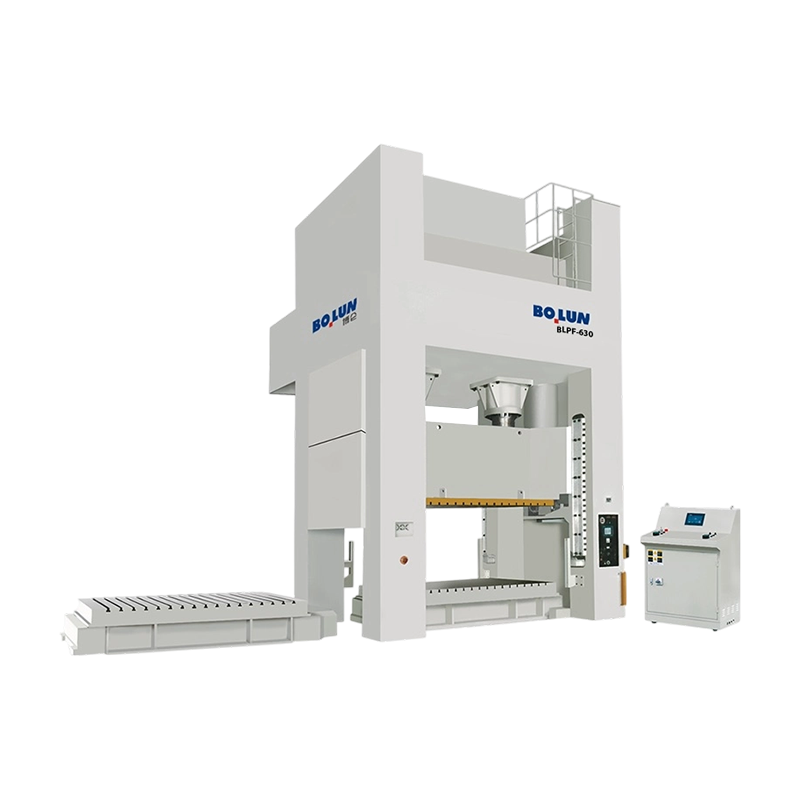
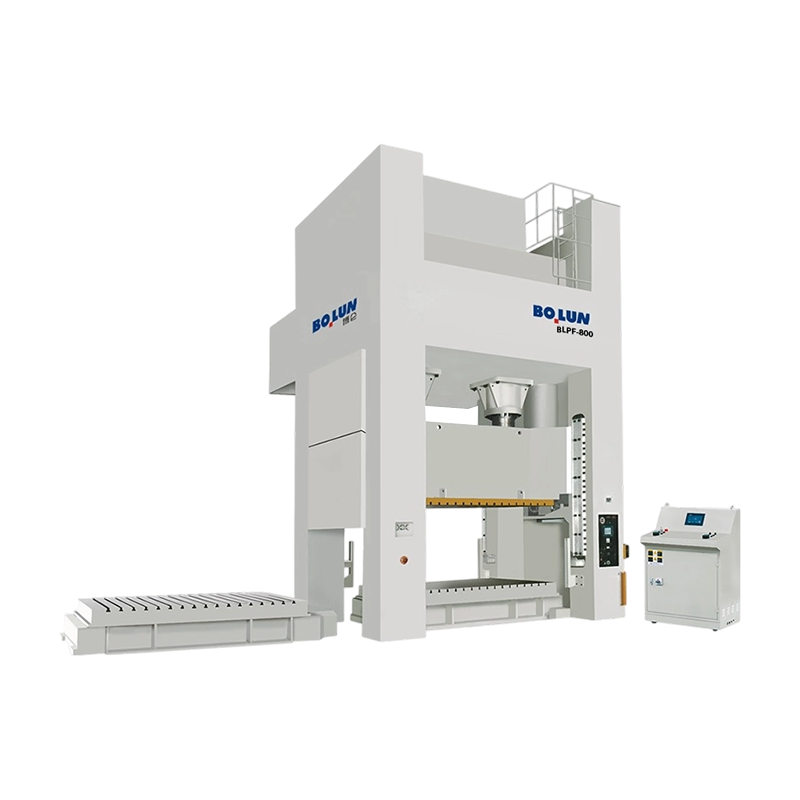
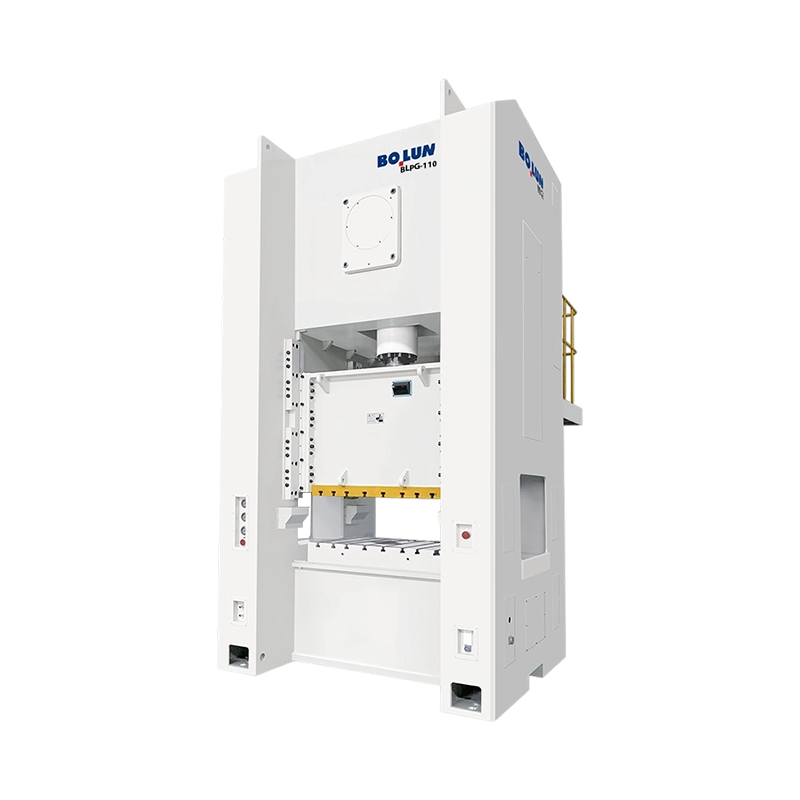
في مجالات تشكيل المعادن، تصنيع الصفائح المعدنية، التقطيع، والتثقيب، تعتبر آلة...
واجه مدير إنتاج في مصنع مكونات معدنية متوسط الحجم مؤخرًا مشكلة تواجهها الع...
الإجابة المختصرة: أي نوع إطار يناسب عملك ان آلة ضغط الطا...
الصحافة ليست فئة آلة واحدة. إنها عائلة من آلات تشكيل المعادن التي يتم تحدي...
غالبًا ما يتلقى المشتري الذي يقارن مكبسًا ذو فجوة مفتوحة بوزن 45 طنًا لخط ...
يمكن لمكبستين أن تحملا لوحة تحمل اسمًا يبلغ وزنها 200 طن، ومع ذلك تنتجان أ...
اتصل بنا

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

رقم 1 طريق لينجيانغ الشرقي، شيارين، مدينة جينتينغ، مدينة شينغتشو، مقاطعة تشجيانغ، الصين
جاهز للبدء؟
Get in Touch

الآن!
تشجيانغ بولون

