يدخل مدير الإنتاج إلى اجتماع هندسي ومعه مجموعة من الرسومات لأداة تثبيت كبيرة الحجم، وسباق محمل، وغطاء بطارية. والسؤال الشائع هو: "هل يمكننا أن نجعل هذه الأشياء أسرع، مع خردة أقل، وبعمر كلال أفضل من التصنيع الآلي أو الحدادة على الساخن؟" الجواب، في كثير من الحالات، هو التشكل على البارد. التشكيل على البارد هو عملية تشكيل المعدن تحت درجة حرارة إعادة التبلور، عادة في درجة حرارة الغرفة، عن طريق دفع المادة إلى تجويف القالب تحت ضغط مرتفع. إنه يحول سلكًا أو قضيبًا بسيطًا إلى جزء مكتمل أو شبه مكتمل في ثوانٍ، مع تحسين قوة المواد وتقليل النفايات. التحدي العملي الذي يواجه المشتري ليس ما إذا كان التشكيل على البارد يعمل أم لا، ولكن كيفية مطابقة العملية مع هندسة الأجزاء، والمادة، والصحافة التي ستقوم بهذه المهمة.
التشكيل على البارد هو أسلوب تشغيل المعادن الذي يغير شكل المعدن الفارغ أو السلك عند درجة الحرارة المحيطة، دون تسخين قطعة العمل فوق نقطة إعادة البلورة. يتم ضغط المعدن بين المثقب والقالب، وتتحرك المادة بشكل بلاستيكي إلى الشكل المطلوب. نظرًا لبقاء درجة الحرارة منخفضة، يتعرض المعدن للتصلب الناتج عن الإجهاد. وهذا يعني أن الجزء يصبح أقوى عندما يتشوه، وغالبًا ما يصل إلى ضعفي أو ثلاثة أضعاف قوة الخضوع للمادة الأصلية. وتسمى هذه العملية أيضًا بالطرق البارد أو العنوان البارد، اعتمادًا على الصناعة ونوع الجزء الذي يتم تصنيعه.
مصطلح "التشكيل البارد" واسع. في مصنع التثبيت، عادةً ما يعني ذلك المُشكل البارد الذي يأخذ سلكًا ملفوفًا، ويقطع قطعة فارغة، وينقلها عبر عدة محطات قالب لإنتاج براغي أو براغي أو صواميل. في متجر الختم، يمكن أن يعني ذلك مكبس الحدادة على البارد الذي يشكل أجزاء أكبر مثل فراغات التروس أو الأعمدة. في سياق الصفائح المعدنية، يمكن أن يشير إلى تشكيل اللف أو الانحناء البارد. تركز هذه المقالة على التشكيل بالضغط للأجزاء المعدنية الصلبة، حيث يتم اتخاذ أعلى الحمولة وقرارات المعدات الأكثر تقنية.
الفرق الرئيسي بين التشكيل البارد والتشكيل الساخن هو درجة الحرارة. يعمل التشكيل الساخن فوق إعادة التبلور، لذلك يظل المعدن ناعمًا ويمكن أن يتدفق إلى أشكال معقدة. يعمل التشكيل على البارد عند درجة حرارة الغرفة أو بالقرب منها، وبالتالي يكون المعدن أكثر صلابة وأكثر مقاومة للتشوه. هذا الاختلاف هو الذي يحدد مواصفات المعدات: تحتاج مكابس التشكيل على البارد إلى حمولة أعلى، وإطارات أكثر صلابة، وغالبًا ما يكون شكل شوط أكثر تعقيدًا من مكابس التشكيل على الساخن بنفس السعة.
يستغل التشكيل على البارد حقيقة أن المعادن القابلة للسحب يمكن إعادة تشكيلها بشكل دائم عندما يتجاوز الضغط نقطة الخضوع. يقوم المثقاب بدفع المعدن إلى تجويف القالب، وتتدفق المادة على طول المسار الأقل مقاومة. نظرًا لعدم إعادة بلورة المعدن أثناء العملية، فإن بنية الحبوب تكون ممدودة، وتصبح المادة أكثر صلابة. يعتبر هذا التصلب بالانفعال سلاحًا ذا حدين: فهو يزيد من القوة، ولكنه يقلل أيضًا من الليونة، وبالتالي فإن مقدار التشوه في كل خطوة يكون محدودًا.
هناك ثلاثة أوضاع تشوه أساسية تحكم معظم عمليات التشكيل على البارد:
في البثق الأمامي، يتم دفع المعدن من خلال فتحة القالب في نفس اتجاه حركة المثقاب. يتم وضع المادة الفارغة في حاوية، ويتم ضغطها من أحد الأطراف، مما يجبر المادة على التدفق عبر فتحة أصغر. هذه طريقة قياسية لإنشاء الأعمدة والدبابيس المتدرجة والمكونات الأنبوبية. يعتمد الضغط المطلوب على نسبة التخفيض وضغط تدفق المادة.
في البثق الخلفي، يتدفق المعدن في الاتجاه المعاكس لحركة الثقب. تدخل المثقاب إلى الفراغ وتجبر المادة على التدفق لأعلى حول المثقاب، لتشكل كوبًا أو شكلًا يشبه الأنبوب. يعد هذا أمرًا شائعًا في صنع الأجزاء المجوفة مثل المقابس السداسية وأغلفة البطاريات وغطاسات السيارات. يمكن أن ينتج البثق الخلفي تجاويف عميقة مع القليل من نفايات المواد، ولكنه يتطلب ضغطًا شديد الصلابة لأن المثقاب يتعرض لتحميل ضغط عالي.
مزعج is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
تتطلب معظم الأجزاء المشكلة على البارد مزيجًا من هذه الأوضاع. يستخدم المثبت النموذجي، على سبيل المثال، الإزعاج لتشكيل الرأس، والبثق الأمامي لإنشاء ساق، وربما عملية تشذيب أو توجيه في النهاية. يجب أن توفر المكبس القوة والسكتة والسرعة الصحيحة لكل محطة، ولهذا السبب فإن تصميم الماكينة مهم بقدر أهمية الأدوات.
يتبع التشكيل البارد على وحدة سابقة متعددة المحطات دورة متكررة تكون متسقة بشكل ملحوظ عبر عائلات الأجزاء المختلفة. يساعد فهم الدورة المشتري على تقييم ما يجب أن تقدمه الصحافة.
يتم قياس سرعة الدورة بضربات في الدقيقة أو أجزاء في الدقيقة. يمكن لآلة تشكيل الصمولات عالية السرعة أن تعمل بمعدل 200 إلى 400 جزء في الدقيقة، في حين أن ماكينة الضغط الثقيل على البارد للأجزاء الكبيرة قد تعمل بمعدل 20 إلى 60 ضربة في الدقيقة فقط. يجب تحديد هيكل الضغط والقابض ونظام التحكم ليتوافق مع السرعة المطلوبة وملف التحميل.
يستخدم الناس هذه المصطلحات الثلاثة بشكل متبادل تقريبًا، مما يسبب ارتباكًا حقيقيًا عند اختيار المعدات. التمييز ليس أكاديميا. فهو يؤثر على مواصفات الصحافة وتكوين الأدوات ودقة الجزء المتوقع.
من الناحية العملية، تحتوي آلة الضغط على البارد على إطار أثقل وشريحة أكثر قوة من آلة العنوان، لأن القوى أعلى والجزء أكبر. تعطي آلة العنوان الأولوية للسرعة وإمكانية الوصول إلى الأدوات، وغالبًا ما تستخدم تصميمًا أفقيًا. عندما يطلب المشتري "آلة تشكيل على البارد"، يجب على مهندس المبيعات توضيح ما إذا كان الطلب عبارة عن مثبتات صغيرة أو أجزاء هيكلية متوسطة إلى كبيرة. تغير الإجابة كل المواصفات بدءًا من الحمولة وحتى حجم السرير ونوع القيادة.
ليس كل معدن يمكن تشكيله على البارد بنجاح. يجب أن تتمتع المادة بما يكفي من الليونة للخضوع لتشوه لدن شديد دون أن تتشقق، كما يجب أن تتمتع بقدرة كافية على تصلب العمل لتحسين القوة دون فقدان المتانة المطلوبة. تشمل مواد التشكيل على البارد الأكثر شيوعًا ما يلي:
| مادة | سلوك التشكيل البارد النموذجي | الاستخدام النهائي المشترك |
|---|---|---|
| فولاذ منخفض الكربون | ليونة ممتازة، إجهاد تدفق منخفض، يتشكل بسهولة على البارد. تستخدم الدرجات مثل 1006 إلى 1018 على نطاق واسع. | السحابات، دبابيس، مهاوي، المراسي |
| فولاذ كربوني متوسط | المزيد من القوة ولكن ليونة أقل. قد يتطلب التلدين المتوسط للأشكال المعقدة. | التروس والوصلات ومكونات السيارات |
| الفولاذ المقاوم للصدأ | يصبح العمل أكثر صلابة بسرعة، ويحتاج إلى حمولة أعلى وأدوات أكثر تقدمًا. | السحابات والتجهيزات والمكونات الطبية |
| الألومنيوم وسبائك الألومنيوم | متطلبات قوة منخفضة، سطح جيد، ولكنه ناعم ويمكن أن يسبب المرارة. | العلب والقبعات والإلكترونيات |
| النحاس والنحاس | قابلية تشغيل باردة ممتازة، مقاومة جيدة للتآكل. | المحطات الكهربائية وأجزاء السباكة |
| سبائك الصلب | القوة العالية، أكثر صعوبة في التشكيل، غالبًا ما تحتاج إلى تشكيل دافئ كنقطة انطلاق. | مهاوي المحور، السحابات عالية القوة |
عند تصميم عملية التشكيل على البارد، تحدد قوة إنتاج المادة ومعدل تصلب الانفعال قوة الضغط المطلوبة. قد يحتاج جزء الألمنيوم الناعم إلى 50 طنًا فقط، بينما قد تحتاج نسخة الفولاذ المقاوم للصدأ بنفس الشكل الهندسي إلى 200 طن. يجب على المشتري ألا يفترض أن المكبس المخصص للفولاذ سيتعامل مع سبيكة مختلفة دون التحقق من حساب القوة.
مزايا التشكيل على البارد قابلة للقياس، وهي تفسر سبب تصنيع العديد من الأجزاء المعدنية كبيرة الحجم بهذه الطريقة.
تُترجم هذه الفوائد إلى تكلفة إجمالية أقل لكل جزء خلال عملية الإنتاج، بشرط أن يكون الحجم مرتفعًا بما يكفي لاستهلاك الأدوات. بالنسبة للكميات المنخفضة، عادة ما تكون تكلفة القالب باهظة، وهو معيار شراء رئيسي.
التشكيل على البارد ليس حلاً عالميًا. تعد معرفة القيود أمرًا ضروريًا قبل الالتزام بالضغط أو مجموعة الأدوات.
من مخاطر الشراء التي غالبًا ما يتم التغاضي عنها هي التصفيح بين المكبس والأدوات. قد لا تتمتع المكبس المصمم للختم التدريجي بالتحكم في سرعة الانزلاق اللازمة للتزوير على البارد. من ناحية أخرى، قد تفتقر المكبس المصمم للتزوير على البارد إلى معدل الضربات العالي اللازم للمثبتات. يجب على المشتري أن يطلب من الشركة المصنعة توضيح منحنى قوة السكتة الدماغية وسعة الطاقة، وليس فقط الحمولة المقدرة.
الصحافة هي قلب عملية التشكيل البارد. إنه يوفر القوة التي تدفع المثقاب إلى القالب، ويحدد دقة الجزء، وعمر الأداة، وتكلفة الإنتاج الإجمالية. معلمات الضغط الرئيسية التي يجب تقييمها هي الحمولة، وصلابة الإطار، وطول الشوط، وسرعة الانزلاق، ونوع محرك الأقراص.
الحمولة هي أقصى قوة يمكن أن تطبقها الصحافة أثناء السكتة الدماغية. يجب أن تتجاوز قوة التشكيل القصوى التي يتطلبها الجزء، والتي يتم حسابها من ضغط تدفق المادة والمنطقة المتوقعة. تتمثل القاعدة الأساسية في اختيار مكبس بحمولة أكبر بنسبة 10 إلى 20 بالمائة من الذروة المحسوبة، للسماح بتنوع المواد وتآكل الأداة.
صلابة الإطار يتم قياسه من حيث انحراف الإطار تحت الحمل. يحافظ الإطار الصلب على محاذاة المثقاب والقالب، وهو أمر بالغ الأهمية للحفاظ على التفاوتات الصارمة. تكون مكابس الإطار المغلق بشكل عام أكثر صلابة من مكابس الإطار المفتوح لأن مسار القوة متماثل حول السرير. لذلك يفضل العديد من صانعي البارد تصميم الإطار المغلق للأحمال الثقيلة.
طول السكتة الدماغية يحدد مدى انتقال الشريحة من أسفل الحد. يجب أن يستوعب ارتفاع الجزء، وفتحة القالب، وحركة التثقيب المطلوبة. تتطلب الأجزاء العميقة والبثق الأمامي الطويل شوطًا أطول، مما قد يؤدي بدوره إلى تقليل معدل الشوط لأن الشريحة يجب أن تتسارع على مسافة أطول.
سرعة الانزلاق هي السرعة في اللحظة التي تلامس فيها الأداة المادة. بالنسبة للتكوين البارد، من المهم التحكم في السرعة بالقرب من الجزء السفلي من الشوط لتجنب تحميل الصدمات وتحطيم القوالب. تحتوي المكابس الميكانيكية على ملف تعريف للسرعة يتم تحديده بواسطة هندسة العمود المرفقي، بينما تسمح المكابس المؤازرة للمشغل ببرمجة منحنى السرعة.
نوع محرك الأقراص يمكن أن تكون ميكانيكية أو هيدروليكية أو مؤازرة. تستخدم المكبس الميكانيكي دولاب الموازنة والقابض لتوفير الطاقة، كما أنها فعالة للتشكيل بسرعة عالية. توفر المكبس الهيدروليكي حمولة كاملة في أي نقطة من الشوط، وهو أمر مفيد لعمليات التشكيل الطويلة ولكنه أبطأ بشكل عام. تستخدم المكبس المؤازر محركًا مؤازرًا مباشرة على العمود المرفقي أو عبر علبة التروس، مما يوفر تحكمًا دقيقًا في حركة الانزلاق وإدارة الطاقة.
توفر مكبس التبديل بالطرق البارد، مثل مكبس المفصل، ميزة ميكانيكية في الجزء السفلي من السكتة الدماغية. توفر وصلة التبديل قوة عالية بالقرب من المركز الميت السفلي مع سرعة منخفضة جدًا، وهو مثالي لأجزاء التشكيل على البارد التي تتطلب ضغطًا عاليًا وحركة انزلاق قليلة. هذا هو بالضبط السبب وراء اختيار مكبس المفصل في كثير من الأحيان لتطبيقات الحدادة على البارد بدلاً من مكبس الكرنك العادي.
 BLKP-850 القوة الصناعية للخدمة الشاقة على البارد من نوع تبديل الطاقة BLKP-850 القوة الصناعية للخدمة الشاقة على البارد من نوع تبديل الطاقة delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... عرض المنتج →
على سبيل المثال، BLKP850 عبارة عن ماكينة من النوع التبديلي للطرق على البارد للخدمة الشاقة مصممة للتزوير على البارد على المستوى الصناعي. يسمح محركها المفصلي بقوى تشوه عالية مع شوط متوازن، وهو الشرط اللازم لتشكيل المواد عالية القوة دون تشققها. عند مقارنة المكابس لخط الحدادة على البارد، انظر إلى طاقة التشكيل الفعالة لكل ضربة، وليس فقط الحمولة. توفر مكبس التبديل أقصى قدر من القوة بأقل سرعة، مما يحمي الأدوات ويقلل من خطر تمزق الأجزاء.
إن مكبس التبديل بالحدادة على البارد عبارة عن آلة متخصصة تستخدم آلية المفصل بدلاً من الساعد البسيط. تنتج هذه الآلية تأثيرًا "مسكنًا" بالقرب من الجزء السفلي من السكتة الدماغية، مما يعني أن الشريحة تتحرك ببطء مع وصول القوة إلى ذروتها. هذا السلوك ذو السرعة المنخفضة والقوة العالية هو بالضبط ما يتطلبه التشكيل على البارد.
تتمتع وصلة التبديل بميزة ميكانيكية تضاعف قوة الإدخال. يتحول عزم دوران المحرك الصغير إلى قوة رأسية كبيرة جدًا عند الشريحة، ولكن فقط على مسافة عمل قصيرة. وهذا يجعل مكابس التبديل مثالية للعملات المعدنية والبثق وغيرها من عمليات التشكيل على البارد حيث يكون التشوه صغيرًا ولكن القوة هائلة. والنتيجة هي جزء صلب ودقيق مع تشطيب سطحي نظيف.
أحد مخاطر مكبس التبديل هو أنه لا يمكنه تحمل ضربة عمل طويلة. إذا كان الجزء يتطلب قذفًا طويلًا، فقد لا توفر المكبس حركة كافية للشريحة. في هذه الحالة، يكون الضغط على الكرنك أو الضغط المؤازر بضربة طويلة أكثر ملاءمة. يجب على المشتري مطابقة نوع الضغط مع مسار التشوه المحدد للجزء.
تعمل المكابس التي تعمل بمحرك مؤازر على تغيير اقتصاديات التشكيل على البارد. تستخدم المكبس المؤازر محركًا مؤازرًا لتحريك الشريحة عبر مسار قابل للبرمجة، بدلاً من الاعتماد على دولاب الموازنة الثابت والقابض. وهذا يمنح المشغل درجة عالية من التحكم في سرعة الشريحة وموضعها وملف القوة. للتشكيل على البارد، يمكن للضغط المؤازر أن:
إن آلة الضغط المؤازرة ذات الإطار المزدوج هي خيار شائع للتشكيل على البارد. يوفر تصميم إطارها صلابة عالية، كما تعمل وصلة النقطة المزدوجة على توزيع الحمل بالتساوي عبر السرير، وهو أمر مهم للأجزاء الكبيرة. يمكّن المحرك المؤازر المشغل من ضبط منحنى الشريحة حسب استجابة المادة. على سبيل المثال، عند تشكيل سبيكة عالية القوة، يمكن برمجة المكبس للاحتفاظ بالقرب من القاع لبضع مئات من المللي ثانية، مما يسمح للمعدن بالتدفق إلى تجويف القالب دون تمزق.
 BLES-315 قوة صناعية مكبس طاقة مؤازر مزدوج الإطار مغلق BLES-315 قوة صناعية مكبس طاقة مؤازر مزدوج الإطار مغلق delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... عرض المنتج →
تم تصميم المكبس المؤازر مزدوج النقطة ذو الإطار المغلق BLES315 لمهام التشكيل البارد الصناعية التي تتطلب تحكمًا ديناميكيًا في السكتة الدماغية وسريرًا مستقرًا. تتيح قدرتها العالية الطاقة وحركتها القابلة للبرمجة إنتاج أجزاء ذات أبعاد متسقة مع استيعاب الاختلافات في المواد الواردة. عندما تشتمل خلية التشكيل على البارد على التشغيل الآلي، يمكن دمج المكبس المؤازر مع روبوت أو نظام نقل لأنه يمكن ضبط توقيت الضربة في البرنامج بدلاً من تغيير المكونات الميكانيكية.
الرسم العميق هو عملية تشكيل على البارد حيث يتم دفع ورقة أو قطعة فارغة إلى قالب لإنشاء كوب أو جزء مجوف. وهو شائع في إنتاج غلاف البطارية ومكونات الأجهزة وقطع غيار السيارات. مفتاح الرسم العميق هو أنه يجب السماح للمادة بالتدفق تدريجياً وبشكل موحد لتجنب التمزق. يمكن للضغط المؤازر مع السكتة الدماغية القابلة للبرمجة أن يوفر السرعة والضغط المناسبين في كل مرحلة، ولهذا السبب يتم استخدام المكابس المؤازرة بشكل متزايد في عمليات السحب العميق.
تعتبر المكبس المؤازر ذو النقطة الواحدة المفتوحة مع إمكانية السحب العميق، مثل BLAS125، حلاً مدمجًا للأجزاء التي لا تحتاج إلى سرير ضخم ولكنها تتطلب تحكمًا دقيقًا في سرعة الرسم. تعني تسمية "الرسم العميق" أن المكبس مصمم بطول الضربة المناسب وسرعة الانزلاق ومساحة الأدوات للتعامل مع تشكيل الأكواب العميقة. عندما يقوم أحد الموردين بتسويق مكبس مؤازر للسحب العميق بشكل صريح، فهذه إشارة قوية إلى أن الشركة تتفهم الحاجة إلى حركة انزلاقية يتم التحكم فيها في التشكيل البارد.
 BLAS-125 مكبس طاقة مؤازر ذو نقطة واحدة مفتوح الرسم العميق توفر مكبس الطاقة المؤازر BLAS-125 ذو عزم الدوران العالي والسحب العميق من النوع المفتوح قوة هائلة تبلغ 1250 كيلو نيوتن مع شوط منزلق ممتد يبلغ 180 مم. هذا الموديل يفوق... عرض المنتج →
بالنسبة لتشكيل غلاف البطارية، غالبًا ما يكون الجمع بين محرك مؤازر وإطار مزدوج النقاط مثاليًا. يمكن ضبط الحركة المؤازرة وفقًا لدرجة مادة الغلاف وسمكها، كما تضمن الشريحة ذات النقطة المزدوجة ضغطًا موحدًا عبر القالب، مما يقلل التجاعيد والشقوق. مع انتقال التشكيل على البارد إلى تصنيع البطاريات، أصبحت هذه المعدات بمثابة أداة تمييز للموردين الذين يمكنهم تقديم أغلفة متسقة بكميات كبيرة.
إن قرار استخدام التشكيل البارد أو التشكيل الساخن ليس واضحًا دائمًا. كل عملية لها نافذة محددة للجدوى بناءً على شكل الجزء والمادة والحجم والخصائص المطلوبة. ويلخص الجدول أدناه الاختلافات الرئيسية.
| المعايير | تشكيل الباردة | تشكيل ساخن |
|---|---|---|
| درجة الحرارة | أقل من إعادة التبلور، وعادة ما تكون درجة حرارة الغرفة | فوق إعادة التبلور، عادة من 700 إلى 1200 درجة مئوية |
| مادة strength | يزيد بسبب تصلب الإجهاد | يتناقص، وتبقى المادة طرية |
| الانتهاء من السطح | على نحو سلس، لا مقياس | مقياس الأكسيد، غالبًا ما يتطلب التنظيف |
| التسامح الأبعاد | ضيق، في كثير من الأحيان لا يوجد تصنيع ثانوي | قد تتطلب التفاوتات الأكثر مرونة وواسعة التصنيع |
| قوة المعدات | مطلوب حمولة عالية | حمولة أقل، لأن المادة ناعمة |
| الحد الأقصى لتعقيد الشكل | يقتصر على الأشكال الأبسط بدون قطع عميقة | يمكن أن يشكل أشكالًا معقدة وأجزاء كبيرة جدًا |
| استهلاك الطاقة لكل جزء | طاقة تسخين أقل، لكن طاقة تشكيل أعلى | ارتفاع تكلفة التدفئة، وانخفاض قوة التشكيل |
| حجم الإنتاج النموذجي | حجم كبير، تكلفة الأدوات المطفأة | حجم منخفض إلى متوسط، وأدوات أبسط |
ويظهر التأثير العملي لهذه الاختلافات في التكلفة الإجمالية لكل جزء. يتألق التشكيل على البارد في فترات الإنتاج الطويلة حيث يكون تصميم الجزء متوافقًا مع العملية. يعتبر التشكيل على الساخن أكثر تسامحًا مع الأجزاء المعقدة والدفعات الأصغر، ولكنه يضيف تكاليف الطاقة والتنظيف والتشطيب. الهجين الشائع هو التشكل الدافئ، الذي يحدث فوق درجة حرارة الغرفة ولكن تحت إعادة التبلور، مما يؤدي إلى موازنة الليونة والقوة. يقدم بعض الموردين مكابس تشكيل دافئة يمكن تحويلها إلى وضع التشكيل البارد، لكن التحكم في درجة الحرارة يزيد من التعقيد.
عند مقارنة مكبس التشكيل على البارد مع مكبس الحدادة الساخن، تذكر أن تكلفة المكبس تمثل جزءًا واحدًا فقط من النظام. يجب أن تتماشى الأدوات ونظام التغذية والأتمتة ومراقبة الجودة مع درجة حرارة العملية. قد لا يتمتع المورد الذي يبيع مكابس الحدادة الساخنة فقط بالخبرة اللازمة للتوصية بحل حقيقي للتشكيل على البارد، لذا اطلب دراسات حالة محددة للتشكيل على البارد.
يتم استخدام التشكيل على البارد في مجموعة واسعة من الصناعات لأنه يوفر قوة عالية وخردة منخفضة وأوقات دورة سريعة. تتضمن بعض التطبيقات الأكثر شيوعًا ما يلي:
عندما تخبرك الشركة المصنعة أن مكبسًا معينًا مناسب لـ "غلاف البطارية" أو "الرسم العميق"، فإنهم لا يقومون فقط بالتسويق. إنهم يحددون أن إطار الضغط وتوجيه الشريحة والتحكم في السكتة الدماغية قد تم تصميمه وفقًا للمتطلبات الديناميكية لهذا التطبيق. بالنسبة لهيكل البطارية، على سبيل المثال، يجب أن تتعامل المكبس مع قوى القالب العالية مع الحفاظ على طبقة مستقرة على مدار فترات الإنتاج الطويلة. غالبًا ما يُفضل الهيكل المغلق أو شبه المغلق لأنه يقاوم الأحمال الجانبية الناتجة عن السحب العميق.
ينتج التشكيل على البارد أجزاءً بسرعة عالية، لذلك يجب أن تكون مراقبة الجودة بنفس السرعة لاكتشاف العيوب قبل أن تصبح مرفوضة بالكامل. تتمثل المخاوف الرئيسية المتعلقة بالجودة في دقة الأبعاد والشقوق والمواد السائبة وتلف السطح.
عادةً ما يتم قياس الأبعاد باستخدام ميكرومتر أو مقياس أو نظام بصري. بالنسبة للأجزاء ذات الحجم الكبير، يمكن للقياس البصري مراقبة الجزء في الوقت الفعلي، والتحقق من القطر والطول والبيضاوية. إن عملية التشكيل على البارد قابلة للتكرار بشكل كبير، لذا إذا كانت الأجزاء العشرة الأولى في حدود التسامح، فإن البقية عادةً ما تتبع ما لم تتآكل الأدوات.
التكسير هو وضع الفشل الأكثر شيوعًا في التشكيل البارد. يمكن أن تحدث الشقوق على السطح أو داخليًا، وعادةً ما تكون ناجمة عن تجاوز حد ليونة المادة. يراقب المشغلون وجود سطح خشن أو مكسور، مما يشير إلى أن المادة قد وصلت إلى حد العمل البارد. تتمثل الاستجابة في تقليل التشوه لكل محطة، أو زيادة عدد الخطوات، أو استخدام درجة مواد أكثر ليونة.
مصدر قلق آخر هو جودة السطح. يجب أن تتمتع الأجزاء المشكلة على البارد بلمسة نهائية لامعة وناعمة. إذا كان القالب به خدوش أو كان خشنًا جدًا، فسوف يرث الجزء هذا الملمس. ولذلك تعد صيانة الأدوات جزءًا مهمًا من مراقبة الجودة. سيوفر المورد الجيد جدول صيانة وقائيًا يتضمن فحص اللكمات والقوالب بحثًا عن التآكل، وفحص مسامير القاذف، والتحقق من خلوص جلبة التوجيه.
بالنسبة للشركة المصنعة التي تريد أن تكون المصدر "الشامل"، فإن مراقبة الجودة تتضمن أيضًا مراقبة أثناء العملية. يمكن لبعض المكابس المؤازرة الحديثة أن تولد منحنى إزاحة القوة لكل ضربة. يشير المنحنى غير الطبيعي إلى انحراف في العملية مثل فقدان فراغ أو أداة مكسورة أو تغير في صلابة المادة. هذه أداة قوية لمنع العيوب قبل وصولها إلى العميل.
إن اختيار مكبس التشكيل على البارد المناسب هو قرار يؤثر على كفاءة الإنتاج، وعمر الأداة، وجودة المنتج لسنوات. استخدم قائمة المراجعة التالية لتوجيه تقييمك:
لن تقوم الشركة المصنعة ذات السمعة الطيبة ببيع آلة لك فحسب؛ سيعملون معك لتحديد العملية. على سبيل المثال، إذا كنت بحاجة إلى تشكيل غلاف بطارية، فإن المورد الذي يقدم مكبس طاقة بطارية مزدوج النقطة من النوع المفتوح يوضح أنه قد استهدف التحديات المحددة لهذا التطبيق. ينطبق نفس المبدأ على مكابس التبديل بالتزوير على البارد ومكابس الإطار المغلق التي تعمل بمحرك مؤازر.
يعد التشكيل على البارد عملية تصنيع قوية لإنتاج أجزاء معدنية كبيرة الحجم مع نفايات منخفضة وقوة محسنة وتفاوتات صارمة. إنها ليست طريقة واحدة، بل مجموعة من العمليات بما في ذلك البثق الأمامي، والبثق الخلفي، والخلط، والتزوير على البارد، والتوجيه البارد. إن اختيار المعدات لا يقل أهمية عن المادة والأدوات، لأن المكبس يحدد القوة المتاحة، والتحكم في السكتة الدماغية، والصلابة اللازمة لإنتاج أجزاء متسقة.
قبل أن تستثمر في مكبس التشكيل على البارد، حدد هندسة الجزء والمادة والحجم. اعمل مع أحد بائعي المعدات ذوي الخبرة الذين يمكنهم أن يوضحوا لك كيفية تصميم أجهزتهم لأنماط التشكيل المحددة التي ستقوم بتشغيلها. لا تقارن فقط الحمولة، بل أيضًا بنوع الإطار ونظام القيادة وتوجيه الشرائح ودعم الأدوات. اطلب أمثلة واقعية لأجزاء مماثلة وأوقات دوراتها الملحوظة ومعدلات الخردة وعمر الأدوات.
إذا كنت تبحث عن حل كامل للتشكيل على البارد، فإن فريقنا في آلات بولون عالية الدقة لديه الخبرة ومجموعة المنتجات لإرشادك. بدءًا من المكابس المؤازرة من النوع المفتوح للسحب العميق إلى المكابس المؤازرة ذات النقطة المزدوجة ذات الإطار المغلق ومكابس التبديل بالحدادة على البارد، تتوفر الماكينة المناسبة لتطبيقك. أفضل خطوة تالية هي إرسال رسومات الأجزاء الخاصة بك إلى المورد وطلب دراسة جدوى العملية. ستنقذك هذه المحادثة من أكبر خطأين في التشكيل على البارد: شراء مكبس صغير جدًا وشراء مكبس جامد جدًا بحيث لا يمكنه تشغيل إنتاج مرن.
التشكيل على البارد ليس سحرًا، ولكن عندما يتم مطابقته للجزء الصحيح والمادة والضغط، فإنه يقدم نتائج ممتازة باستمرار. استخدم المعلومات الواردة في هذا الدليل كنقطة بداية عملية لشراء المعدات الخاصة بك، ثم اتخذ القرار النهائي بناءً على البيانات التي تم اختبارها من الأجزاء الخاصة بك.
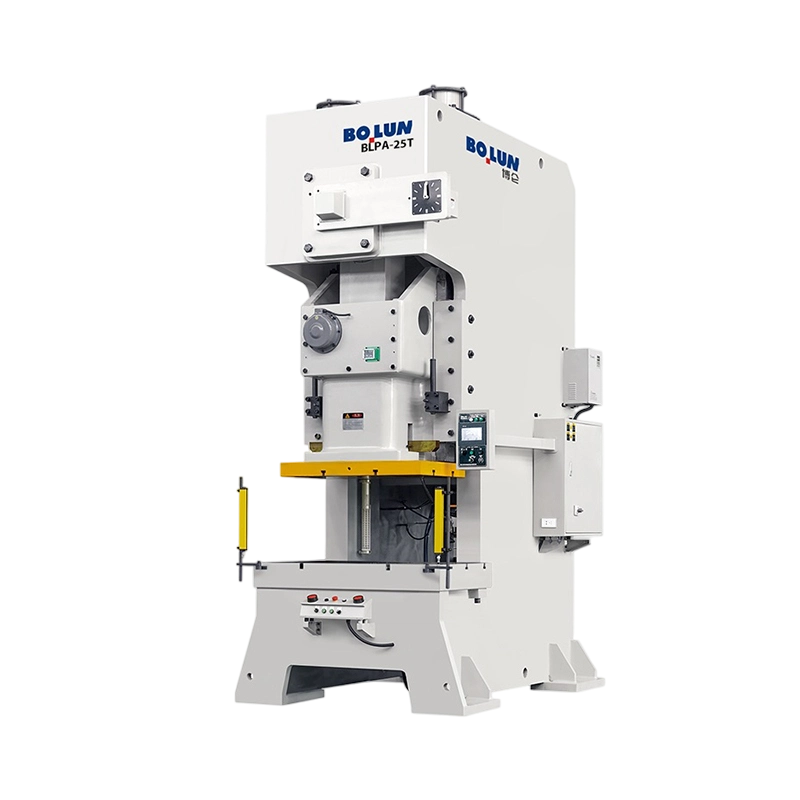


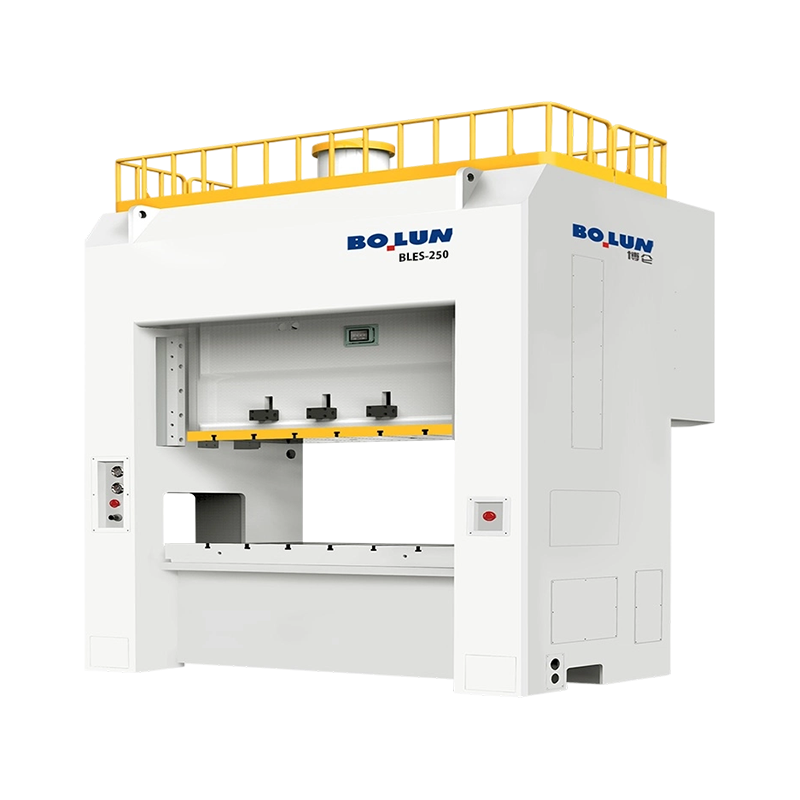
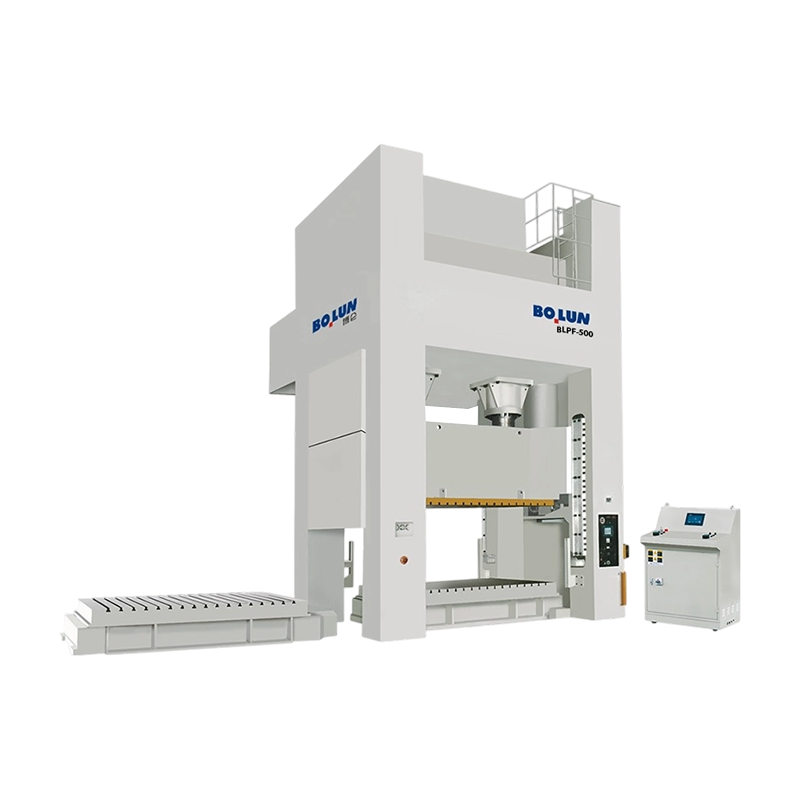
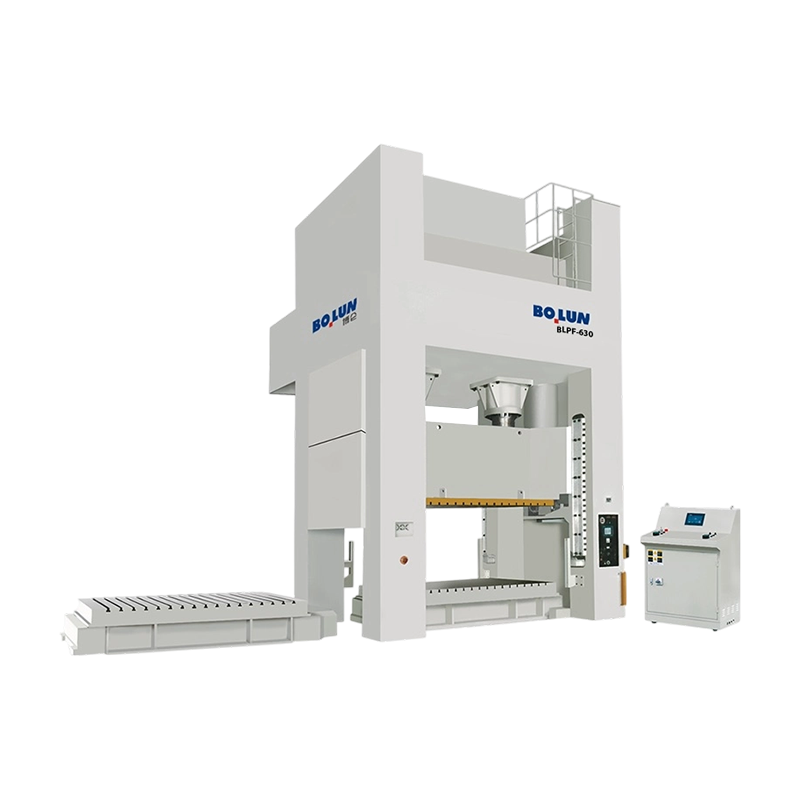
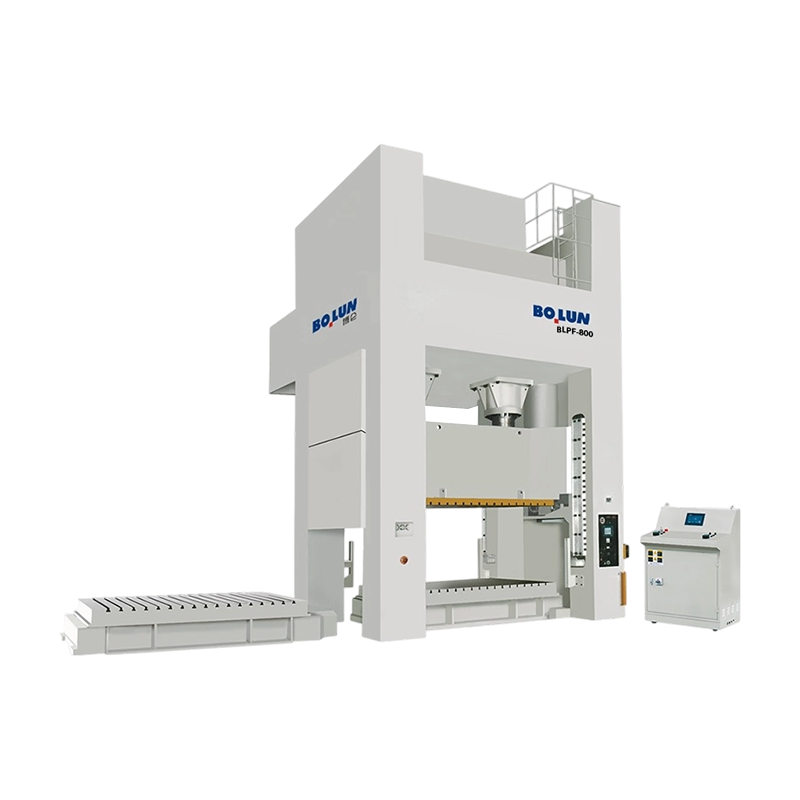
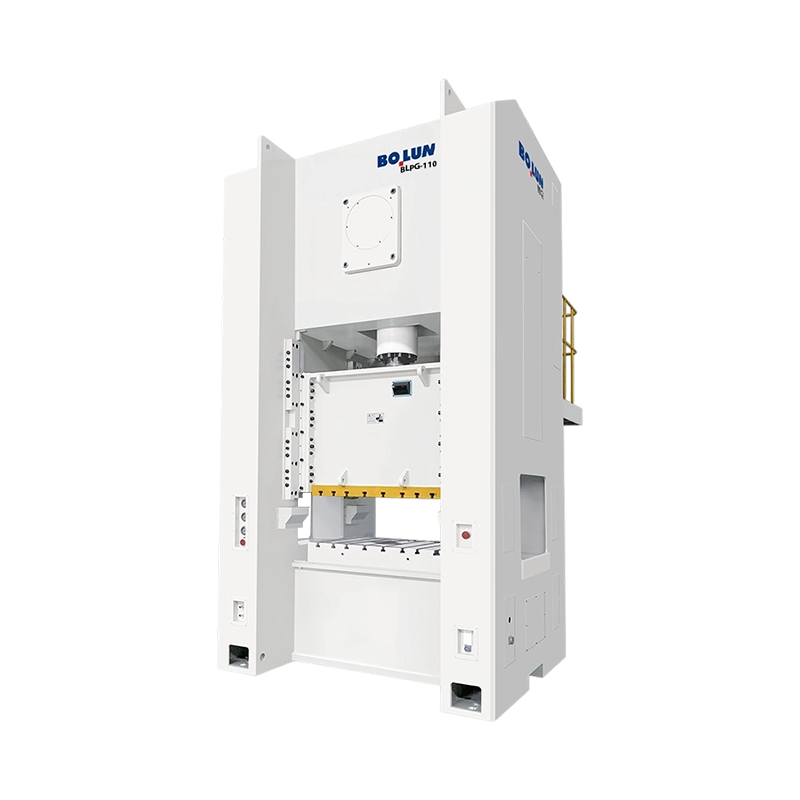
في مجالات تشكيل المعادن، تصنيع الصفائح المعدنية، التقطيع، والتثقيب، تعتبر آلة...
واجه مدير إنتاج في مصنع مكونات معدنية متوسط الحجم مؤخرًا مشكلة تواجهها الع...
الإجابة المختصرة: أي نوع إطار يناسب عملك ان آلة ضغط الطا...
الصحافة ليست فئة آلة واحدة. إنها عائلة من آلات تشكيل المعادن التي يتم تحدي...
غالبًا ما يتلقى المشتري الذي يقارن مكبسًا ذو فجوة مفتوحة بوزن 45 طنًا لخط ...
يمكن لمكبستين أن تحملا لوحة تحمل اسمًا يبلغ وزنها 200 طن، ومع ذلك تنتجان أ...
اتصل بنا

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

رقم 1 طريق لينجيانغ الشرقي، شيارين، مدينة جينتينغ، مدينة شينغتشو، مقاطعة تشجيانغ، الصين
جاهز للبدء؟
Get in Touch

الآن!
تشجيانغ بولون

